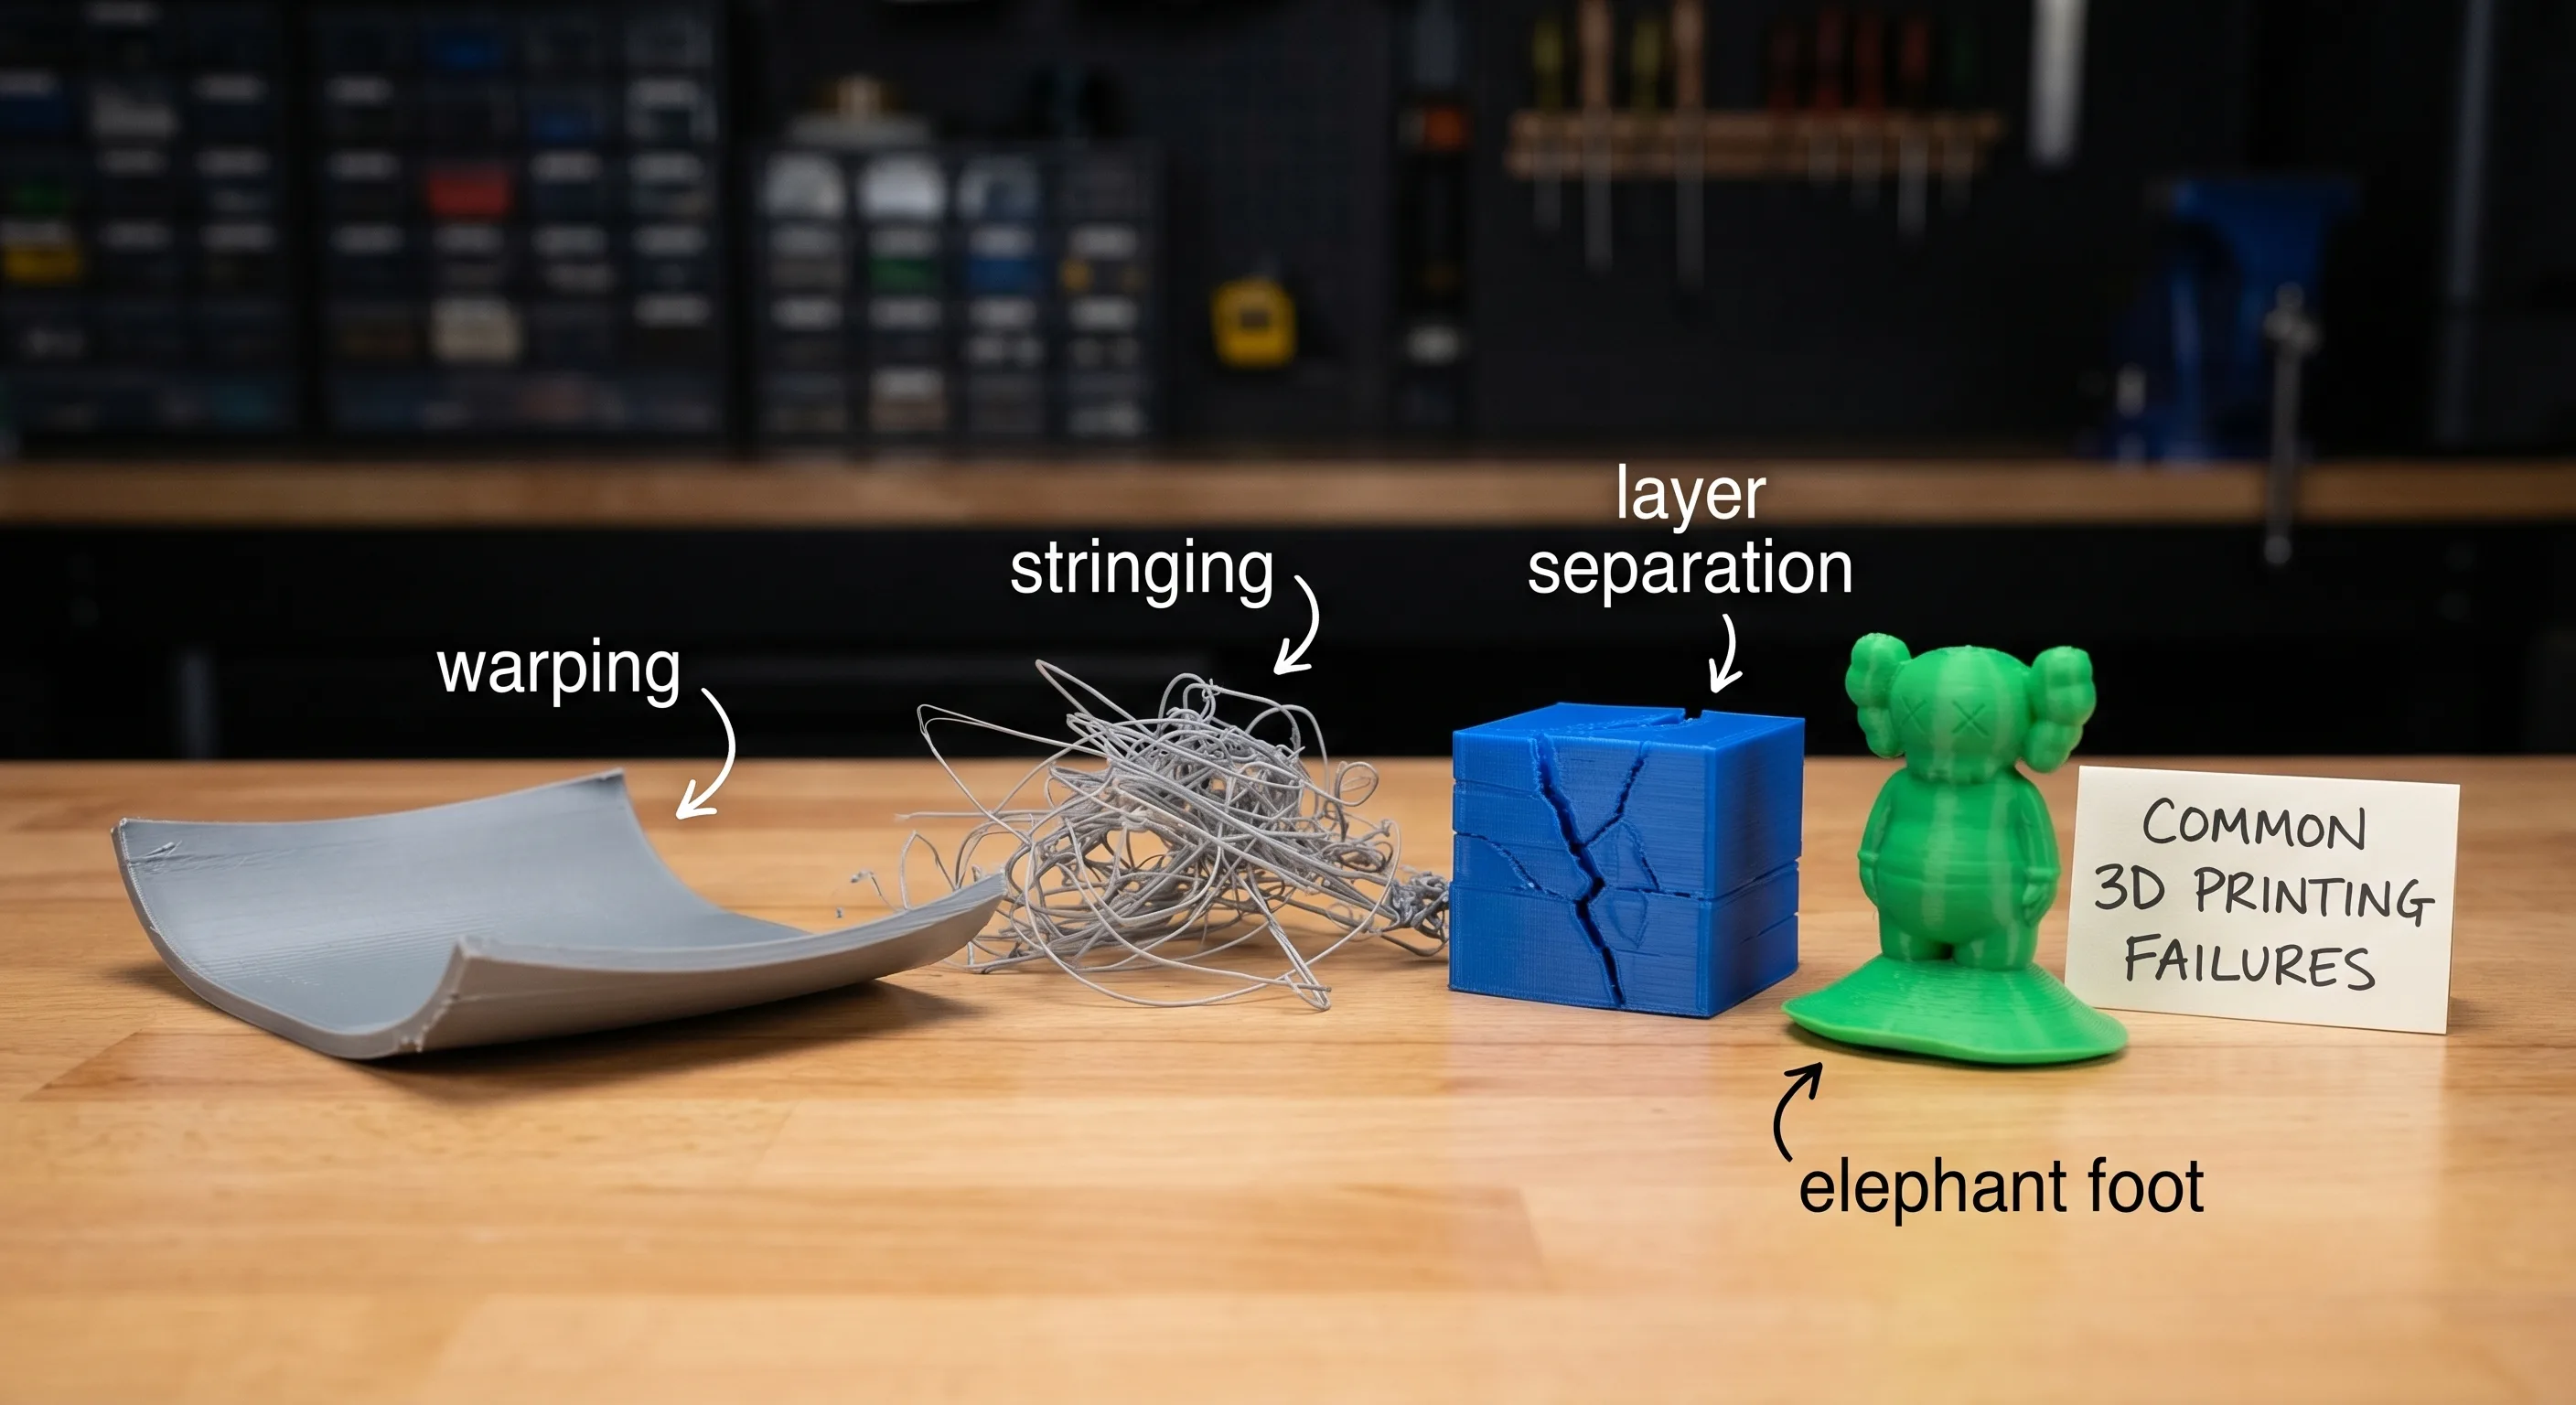
#1. Stringing (Fadenziehen)
Aussehen: Dünne Fäden zwischen Objektteilen. Ursache: Zu wenig Retraction oder zu hohe Temperatur. Lösung: Retraction erhöhen (3–7mm Bowden, 0.5–2mm Direct Drive), Temperatur um 5°C senken.
#2. Warping (Verziehen)
Aussehen: Ecken des Drucks heben sich vom Bett ab. Ursache: Thermische Spannung beim Abkühlen. Lösung: Betttemperatur erhöhen, Brim hinzufügen, Enclosure für ABS/ASA.
#3. Unterextrusion
Aussehen: Löcher in Wänden, schwache Layer, Lücken. Ursache: Zu wenig Material wird extrudiert — verstopfte Düse, falscher Flow, zu schnell. Lösung: E-Steps kalibrieren, Düse reinigen, Geschwindigkeit reduzieren.
#4. Layer Shifting
Aussehen: Schichten verrutschen horizontal. Ursache: Mechanisches Problem — lose Riemen, zu hohe Beschleunigung, Hindernisse. Lösung: Riemen spannen, Beschleunigung reduzieren, Druckbereich auf Hindernisse prüfen.
#5. Spaghetti / Verfehlter Druck
Aussehen: Objekt löst sich vom Bett, Filament wird ins Nichts extrudiert. Ursache: Schlechte Bett-Haftung, falsche Z-Offset-Einstellung. Lösung: Z-Offset feinabstimmen, Bett reinigen, Brim oder Raft verwenden.
#6. Überextrusion
Aussehen: Aufgequollene Wände, unebene Oberflächen, Blobbing. Ursache: Zu hoher Flow, falscher Filamentdurchmesser im Slicer. Lösung: Flow-Rate auf 95–98% reduzieren, Filamentdurchmesser nachmessen.
#7. Ghosting / Ringing
Aussehen: Wellen-/Welligkeitsmuster nach Ecken. Ursache: Resonanzschwingungen bei hoher Geschwindigkeit. Lösung: Geschwindigkeit reduzieren, Input Shaping aktivieren (Klipper), Riemen spannen.
#8. Elefantenfuß
Aussehen: Erste Layer breiter als der Rest — ausgebeulter Sockel. Ursache: Z-Offset zu niedrig (Düse zu nah am Bett). Lösung: Z-Offset erhöhen (Düse weiter vom Bett), erste Schicht-Flow reduzieren.
#9. Löcher/Lücken in Deckflächen
Aussehen: Obere Flächen sind nicht geschlossen, Lücken sichtbar. Ursache: Zu wenig Top-Solid-Layers oder Unterextrusion. Lösung: Top-Solid-Layers auf 4–6 erhöhen, Infill-Dichte erhöhen (>20%).
#10. Verstopfte Düse
Aussehen: Kein oder sehr wenig Materialfluss, klickendes Geräusch am Extruder. Ursache: Verbranntes Material, Fremdkörper, falsches Material. Lösung: Cold Pull durchführen, Düse wechseln.
Stringing beheben | Warping vermeiden | Unterextrusion beheben | Alle Guides