#Methoden im Überblick
| Methode | Festigkeit | Wiederholbarkeit | Aufwand |
|---|---|---|---|
| Einschmelz-Muttern (Heat-Set) | Sehr hoch | Sehr gut | Mittel |
| Hexagonal-Aussparung (eingelegt) | Hoch | Gut | Gering |
| Gedrucktes Gewinde | Mittel | Mittel | Gering |
| Schneide-Gewinde (Gewindeschneider) | Hoch | Gut | Mittel |
#Einschmelz-Muttern (Heat-Set Inserts)
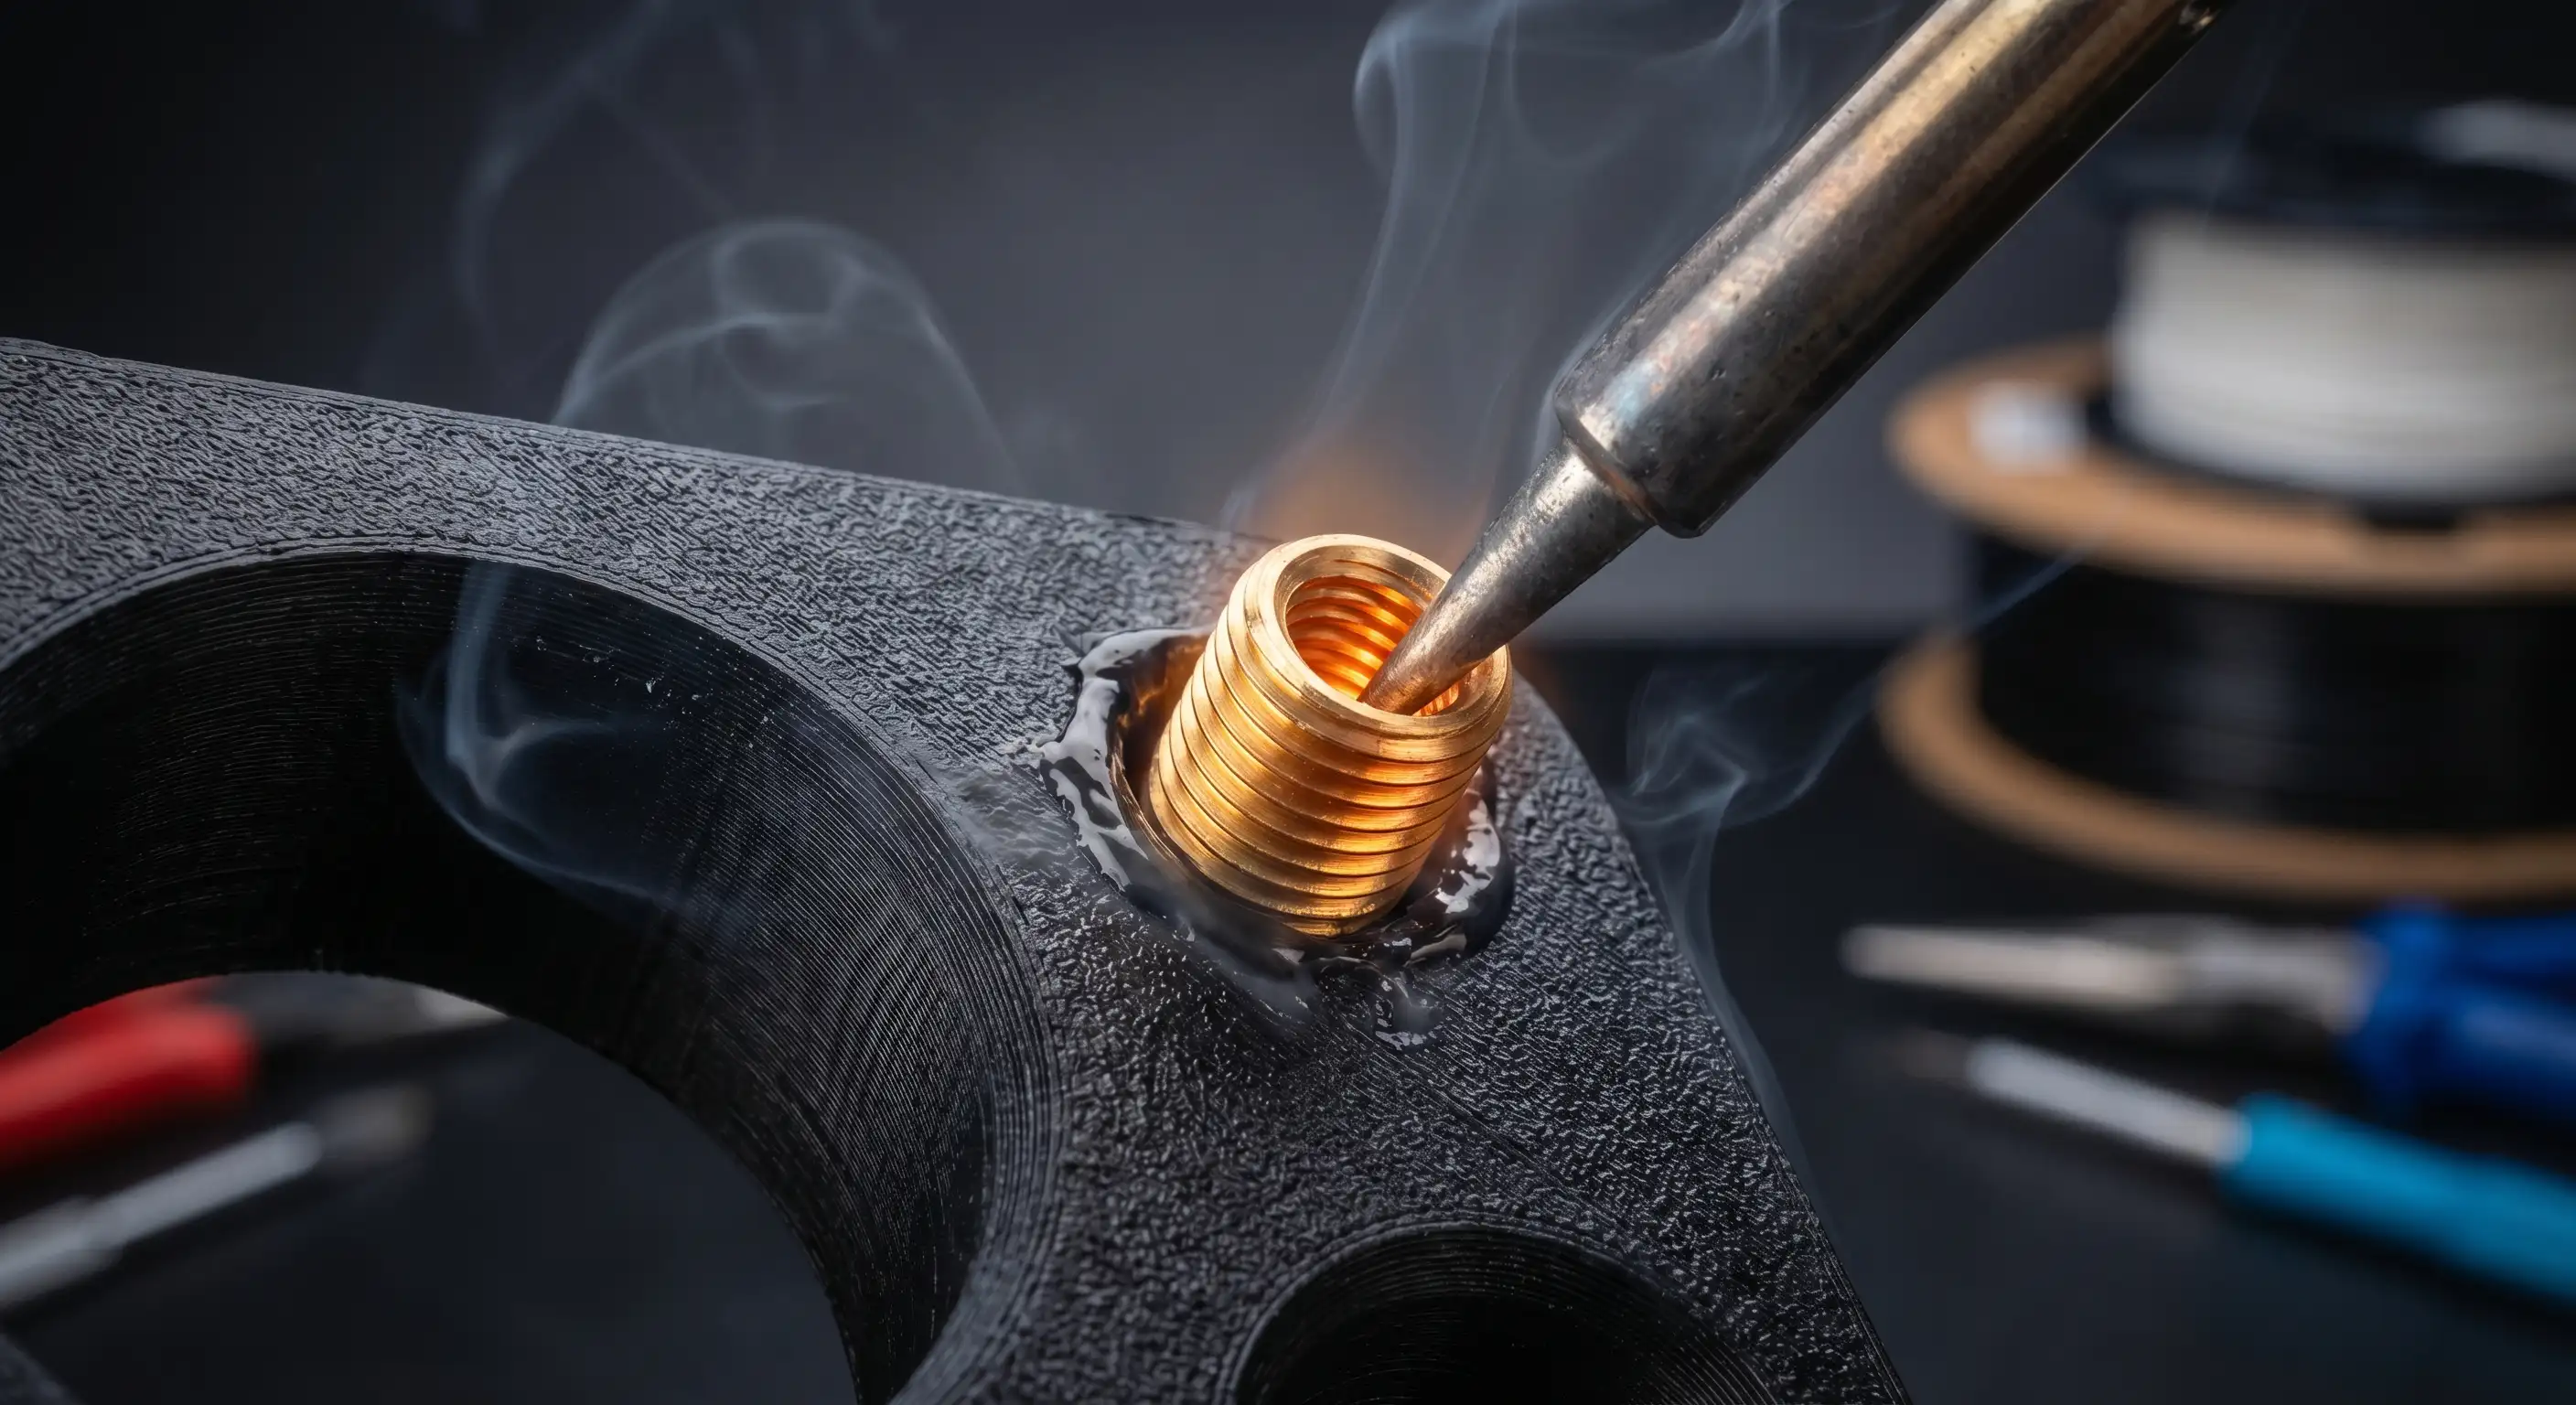
Heat-Set Inserts sind Messing-Einschmelzmuttern, die mit einem Lötkolben in den Kunststoff eingeschmolzen werden. Sie bieten die zuverlässigste Verbindung.
##Anleitung
- 1Lochgröße im Modell: Außendurchmesser der Mutter + 0,1–0,2 mm (z.B. M3-Mutter: meist 4,7 mm Loch)
- 2Lötkolben auf 200–220°C einstellen (für PLA), 240°C für PETG/ABS
- 3Mutter mit Lötkolben-Spitze auf das Loch setzen und gleichmäßig eindrücken
- 4Keine Kraft anwenden — nur Wärme leiten lassen
- 5Bündig einschmelzen, bis Mutter plan mit Oberfläche oder leicht darunter sitzt
- 610–20 Sekunden abkühlen lassen bevor Schraube eingedreht wird
##Empfohlene Größen
- M2: Für kleine Elektronikgehäuse
- M3: Universell, am häufigsten genutzt
- M4/M5: Für mechanisch belastete Verbindungen
#Hexagonal-Aussparungen (Sechskant-Taschen)
Standard-Sechskantmuttern lassen sich in passende Aussparungen im Modell einlegen — ohne Werkzeug.
- Aussparungstiefe = Mutternhöhe
- Innenmaß = Schlüsselweite + 0,1–0,2 mm Spiel
- Mutter von der Seite oder oben einlegen, dann mit Schraube sichern
#Gedruckte Gewinde
FDM-gedruckte Gewinde funktionieren gut für gelegentliche, leichte Verbindungen:
- Gewindetoleranz: Außengewinde 0,3–0,4 mm kleiner als Nennmaß
- Innengewinde: 0,3–0,4 mm größer als Nennmaß
- Mindestens 3–4 Gänge für ausreichende Festigkeit
- In Fusion 360: Coil-Befehl oder Thread-Feature nutzen
#Häufige Fehler
- Lötkolben zu heiß → Kunststoff verkohlt, Mutter sitzt schief
- Loch zu eng → Mutter drückt Kunststoff zur Seite statt einzuschmelzen
- Sofort Schraube eindrehen → Kunststoff noch weich, Verbindung wird schwach
Funktionale Teile drucken | Maßhaltigkeit verbessern | Alle Guides