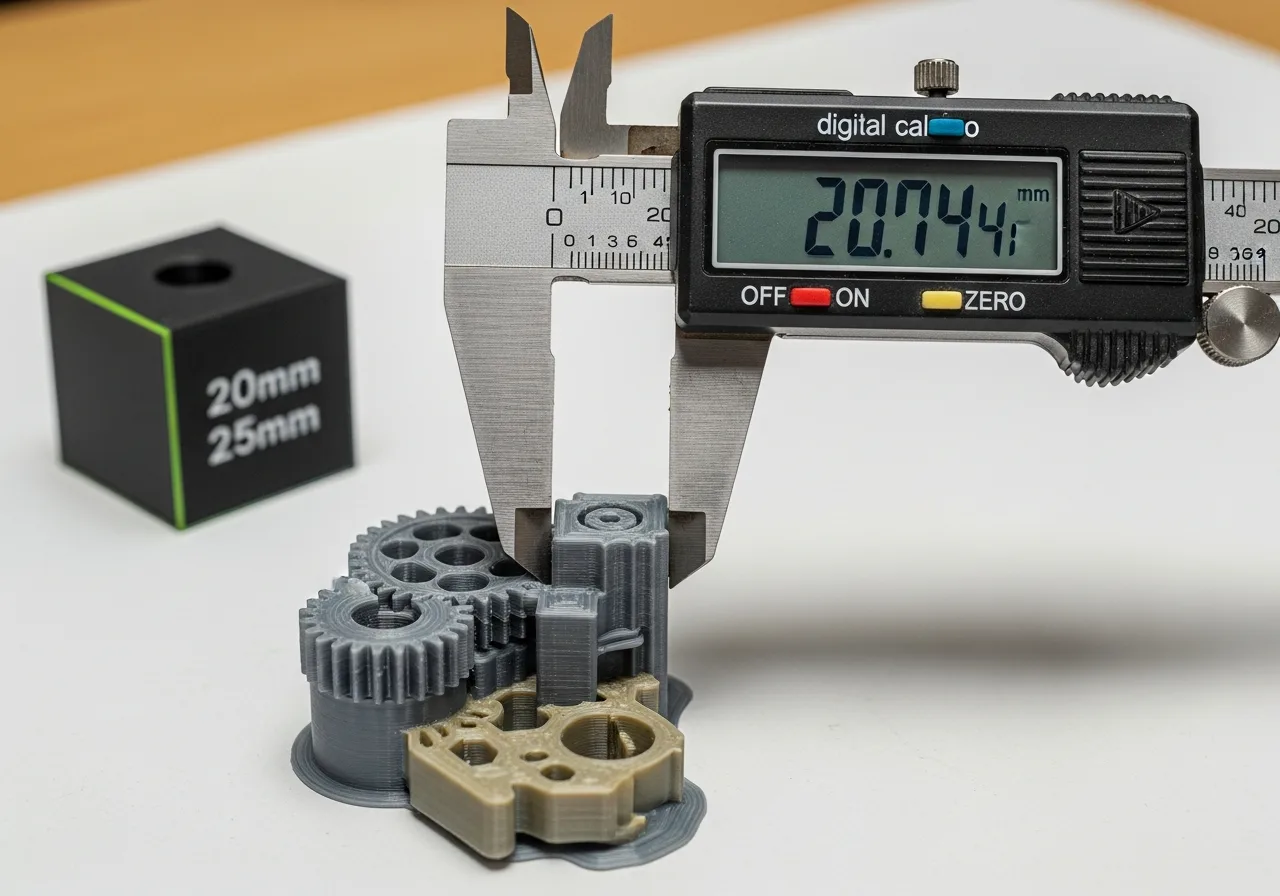
#Warum stimmen die Maße nicht?
Selbst gut druckende Drucker erzeugen Teile die um 0,1–0,5mm von der STL abweichen. Die häufigsten Ursachen: Elefantenfuß, thermische Schrumpfung und falsch kalibrierter Flow.
#Elefantenfuß beheben
Elefantenfuß entsteht wenn der erste Layer zu stark gequetscht wird. Das Material quillt seitlich aus und macht den unteren Bereich breiter als geplant.
- Z-Offset um 0,05mm erhöhen (Düse etwas weiter weg vom Bett)
- Im Slicer "Elephant Foot Compensation" auf 0,1–0,2mm setzen
- First Layer Flow auf 95% reduzieren
#Thermische Schrumpfung
| Material | Schrumpfung | Skalierungs-Faktor |
|---|---|---|
| PLA | 0,2–0,4% | 1,002–1,004 |
| PETG | 0,3–0,5% | 1,003–1,005 |
| ABS/ASA | 0,5–0,8% | 1,005–1,008 |
| TPU | 0,5–1,5% | 1,005–1,015 |
#Flow-Rate kalibrieren
- 1Kalibrierungs-Würfel drucken (20x20x20mm)
- 2Mit Messschieber messen
- 3Wenn 20,3mm statt 20mm: Flow um 1,5% reduzieren
- 4Neue Flow = (20 / gemessener Wert) × aktueller Flow-Wert
- 5Iterativ bis alle 3 Achsen stimmen
#Toleranzen für Passungen
- Stramme Passungen (Press-Fit): 0,1–0,15mm Spiel pro Seite
- Gleitpassungen: 0,2–0,3mm Spiel pro Seite
- Lose Passungen (Rotation): 0,3–0,5mm Spiel pro Seite
- Schrauben in gedruckte Löcher: Loch 0,2–0,4mm größer als Nenndurchmesser
#Weitere Guides
Alle Guides und Tutorials in der Übersicht.