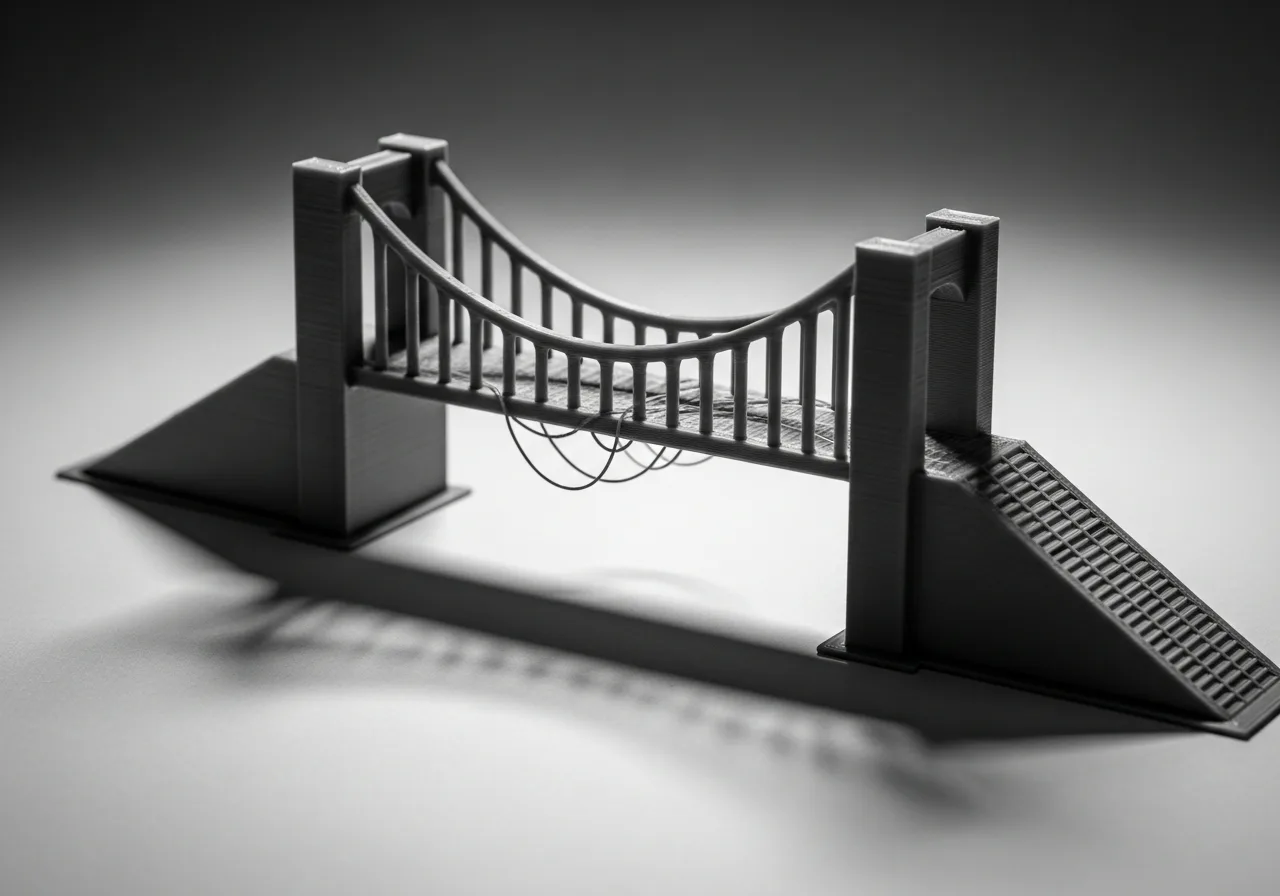
#Überhänge vs. Brücken — der Unterschied
Material hängt über eine darunter liegende Fläche hinaus. Winkel ab 45° wird schwierig. Düse druckt teilweise in die Luft.
Material spannt komplett frei zwischen zwei Auflagepunkten. Kein Material darunter. Schwerkraft zieht Filament nach unten.
#Brücken-Einstellungen im Slicer
| Parameter | Empfehlung | Warum |
|---|---|---|
| Bridge Speed | 20 – 40 mm/s | Langsam = weniger Durchhang |
| Bridge Flow | 80 – 95 % | Weniger Material = weniger Gewicht |
| Kühlerlüfter | 100 % beim Bridge-Layer | Schnelles Erstarren verhindert Durchhang |
| Bridge-Winkel | Automatisch (0° / 90°) | Kürzeste Brückenrichtung wählen |
| Temperatur beim Bridge | –5 bis –10 °C | Kühleres Filament erstarrt schneller |
| Bridge Wall Count | 1 (nur 1 Perimeter) | Mehrere Perimeter auf Bridge oft schlechter |
#Überhänge verbessern
##Winkelgrenzwerte je nach Drucker
- 0–45°: Kein Problem, keine Unterstützung nötig
- 45–60°: Grenzbereich — gute Kühlung und Modell-Design hilft
- 60–75°: Meist Support nötig, oder Chamfer statt Überhang designen
- 75–90°: Horizontale Fläche — Bridge-Technik oder Support zwingend
##Slicer-Optimierungen für Überhänge
- Overhang Speed reduzieren (20–30 mm/s bei steilen Winkeln)
- Lüfter auf 100 % ab einem bestimmten Überhangwinkel (in OrcaSlicer einstellbar)
- Adaptive Layer Height nutzen: dünnere Layer bei Überhängen
- Perimeter-Reihenfolge: Innen vor außen drucken lässt äußere Perimeter besser haften
- Modell drehen: Oft kann man ein Modell so orientieren, dass Überhänge minimiert werden
#Support-Strategie für Überhänge
Gitterartig, einfach zu generieren. Schwer zu entfernen, hinterlässt Spuren. Gut für flache Überhänge.
Baumförmig, weniger Kontaktfläche. Leichter zu entfernen. Optimal für Figurinen und organische Modelle.
Manuell nur dort platzieren wo nötig. Aufwändiger, aber bestes Resultat bei komplexen Modellen.
Modell mit 45° Chamfer statt horizontaler Überhang. Oft die beste Lösung — kein Support, keine Spuren.
#Brücken-Länge und Materialeigenschaften
| Material | Max. saubere Bridge | Tipp |
|---|---|---|
| PLA | 60 – 80 mm | Bestes Bridging aller Materialien |
| PETG | 30 – 50 mm | Zieht Fäden, niedrigere Temp hilft |
| ABS / ASA | 40 – 60 mm | Enclosure nötig für konsistente Ergebnisse |
| TPU | 20 – 30 mm | Schwierig — kurze Bridges, viel Kühlung |
Profi-Tipp: Wenn du die Wahl hast — drehe das Modell so, dass Bridges kurz und parallel zur X- oder Y-Achse verlaufen. Die meisten Drucker sind in einer Richtung steifer als in der anderen. Bei Core-XY (Bambu, Voron) spielt die Richtung weniger eine Rolle als bei kartesischen Druckern.