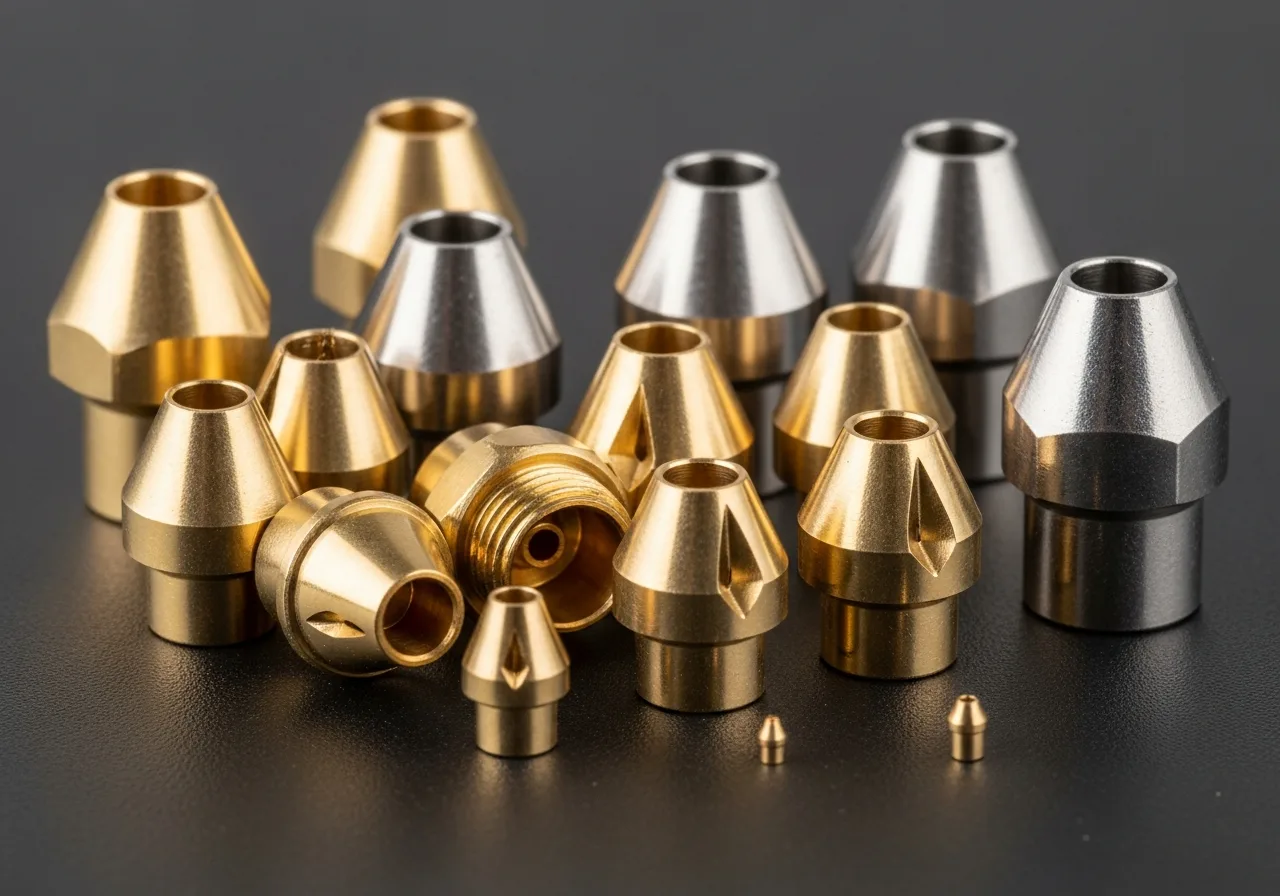
#Wann die Düse wechseln?
- Verschleiß: Messing-Düsen halten ~500–1000 h PLA/PETG — danach Durchmesser vergrößert, Schärfe nimmt ab
- Materialwechsel: Carbon-, Glas- oder Metall-Filamente brauchen eine Hardened/Stahlnozzle
- Druckgrößenwechsel: Schnellere Drucke mit 0.6 mm, feinere Details mit 0.2–0.25 mm
- Dauerhafter Verstopfer: Kaltziehen und Nadelreinigung helfen nicht mehr → Düse wechseln
#Düsen-Materialien im Vergleich
| Material | Geeignet für | Haltbarkeit | Preis |
|---|---|---|---|
| Messing (Brass) | PLA, PETG, ABS, TPU | 500–1000 h | 1–3 € |
| Hardened Steel | CF, Glasfaser, Metall | 2000+ h | 8–20 € |
| Stainless Steel | Lebensmittelkontakt, PLA/PETG | 1000–2000 h | 5–12 € |
| Ruby-Tip | Alles, auch abrasiv | Sehr lang (Rubin-Einsatz) | 50–80 € |
| Kupfer/Nickel | Hochtemperatur (PA, PC) | Mittel | 10–25 € |
#Düsengrößen — wann welche?
Symptom
0.2 mm
Maximale Details, Miniaturen. Sehr langsam, verstopft leichter.
Symptom
0.4 mm ★
Standard. Beste Balance aus Geschwindigkeit und Qualität. Empfehlung für 90 % aller Drucke.
Symptom
0.6 mm
Schnell, stabil. Ideal für große Funktionsteile, weniger Details.
Symptom
0.8–1.0 mm
Sehr schnell, grob. Für große strukturelle Teile, Vasen, wenig Auflösung.
#Düse wechseln — Schritt für Schritt
##Werkzeug
- Maulschlüssel oder Steckschlüssel 7 mm (MK3/Ender) oder 6 mm (Bambu)
- Heatblock-Schlüssel (20 mm) oder Zange mit Schutzpad
- PTFE-sicheres Hochtemperatur-Schmiermittel (optional)
##Ablauf
- 1Drucker aufheizen: Düse auf Drucktemperatur (PLA: 200–210 °C)
- 2Filament zurückziehen (manuell aus dem Hotend herausführen)
- 3Heatblock mit einer Hand fixieren (nicht verdrehen!)
- 4Alte Düse gegen den Uhrzeigersinn herausschrauben — bei Betriebstemperatur
- 5Neue Düse einschrauben — handfest plus ¼ Umdrehung (nicht überziehen)
- 6Düse muss den Heatblock berühren (kein Spalt → kein Leck)
- 7Abkühlen lassen, dann Nachziehen bei Raumtemperatur nicht notwendig
#Nach dem Wechsel: Kalibrierung
- Z-Offset neu kalibrieren — Düsenlänge kann minimal abweichen
- Flow-Rate prüfen — neue Düse kann andere Eigenschaften haben
- Bei Düsengößenwechsel: Slicer-Profil auf neue Düse umstellen und Wandstärken/Layer-Höhe anpassen
- Ersten Druck überwachen: auf Leckagen an Heatblock/Düse achten
#Abrasive Materialien — wann Hardened nötig?
- Carbon Fiber (CF): Hardened Steel Pflicht — zerstört Messing in wenigen Druckstunden
- Glasfaser (GF): Hardened Steel empfohlen
- Metall-Filamente (CopperFill etc.): Hardened oder Ruby
- Standard PLA/PETG/ABS/TPU: Messing reicht vollständig aus
Empfehlung: Halte immer 3–5 Messing-0.4mm-Düsen auf Vorrat. Sie kosten <3 € und ein frischer Tausch löst viele mysteriöse Qualitätsprobleme sofort — verschlissene Düsen sehen oft noch gut aus, liefern aber schlechte Ergebnisse.