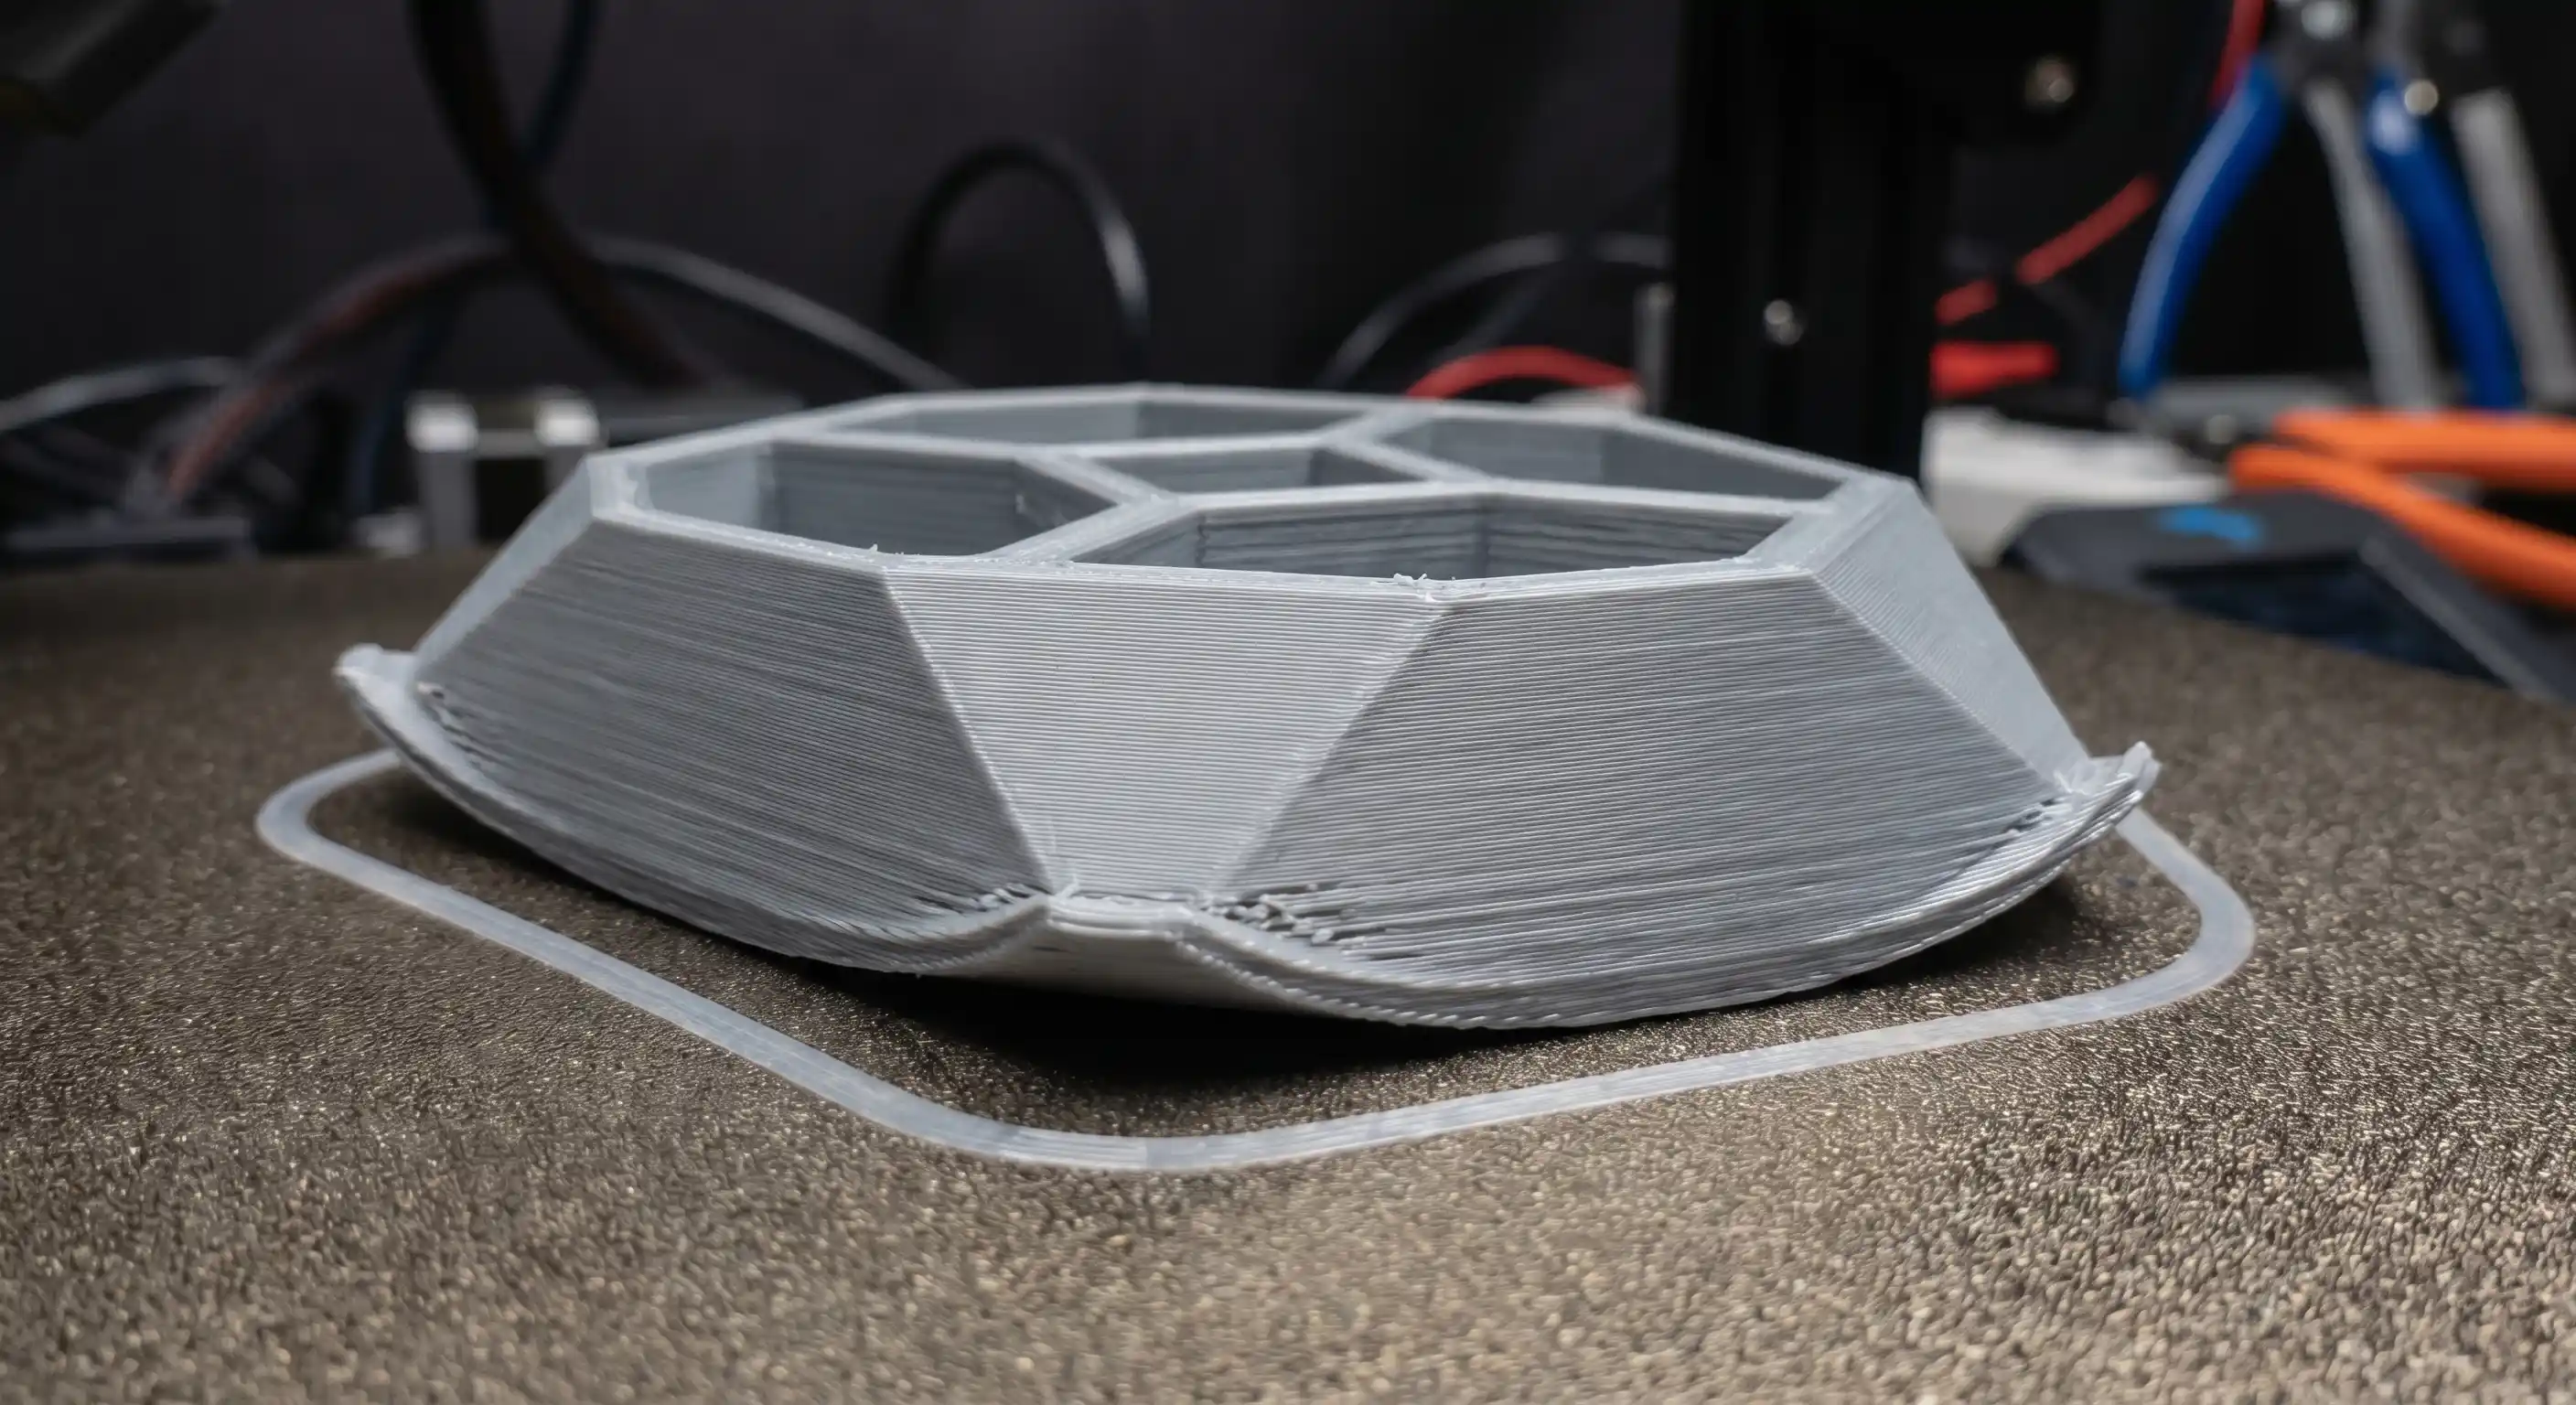
#Warum entsteht Warping?
Thermoplaste schrumpfen beim Abkühlen. Bei unterschiedlichen Abkühlraten zwischen unteren und oberen Schichten entstehen Zugspannungen, die Ecken vom Druckbett abheben. Je größer das Objekt und je höher die Schwindung des Materials, desto stärker der Effekt.
#Schwindung nach Material
| Material | Schwindung | Warping-Risiko | Hauptgegenmaßnahme |
|---|---|---|---|
| PLA | ~0,3% | Niedrig | Bett reinigen |
| PETG | ~0,5% | Mittel | 80°C Bett + Brim |
| ABS | ~0,8% | Sehr hoch | Enclosure + 110°C Bett |
| ASA | ~0,7% | Hoch | Enclosure + 105°C Bett |
| Nylon | ~1,5% | Sehr hoch | Enclosure + Glue Stick |
#Maßnahme 1: Bett-Oberfläche optimieren
- 1Druckbett mit Isopropanol (90%+) gründlich reinigen — Fingerabdrücke sind Warping-Auslöser
- 2Für PLA: Smooth PEI oder Glas + Klebestift
- 3Für ABS/ASA: Smooth PEI + Bettkleber, oder Kapton-Tape + Hairspray
- 4Für PETG: Textured PEI (haftet gut, löst sich beim Abkühlen von selbst)
#Maßnahme 2: Betttemperatur richtig einstellen
- PLA: 55–65°C (höher = mehr Haftung, aber auch mehr Elefantenfuß-Risiko)
- PETG: 75–85°C
- ABS: 100–110°C — gleichmäßige Heizung wichtig, Hotbed mit PID-Regelung
- ASA: 95–105°C
#Maßnahme 3: Brim und Raft
- Brim: Zusätzliche Randschichten erhöhen die Haftfläche. PLA: 3–5mm, ABS: 10–15mm
- Raft: Komplette Unterlage-Struktur, stark erhöhte Haftung. Nachteil: Nachbearbeitung nötig
- Mouse Ears: Kleine Kreise an Ecken des Modells platzieren (in Slicer manuell)
#Maßnahme 4: Enclosure (Gehäuse)
Ein Gehäuse hält die Umgebungstemperatur konstant und verhindert Zugluft-Abkühlung:
- ABS/ASA: Enclosure praktisch zwingend
- Kammertemperatur: 40–50°C für ABS
- DIY-Enclosure aus Ikea Lack-Tisch oder modifizierter Pappkarton für den Anfang
#Maßnahme 5: Modell-Design anpassen
- Ecken abrunden (min. 2mm Radius) — scharfe Ecken sind Warping-Hotspots
- Keine großen flachen Flächen am Boden wenn möglich
- Modell aufteilen und in Teilen drucken
Warping vermeiden — weiterer Guide | Bett-Haftung verbessern | ABS/ASA drucken