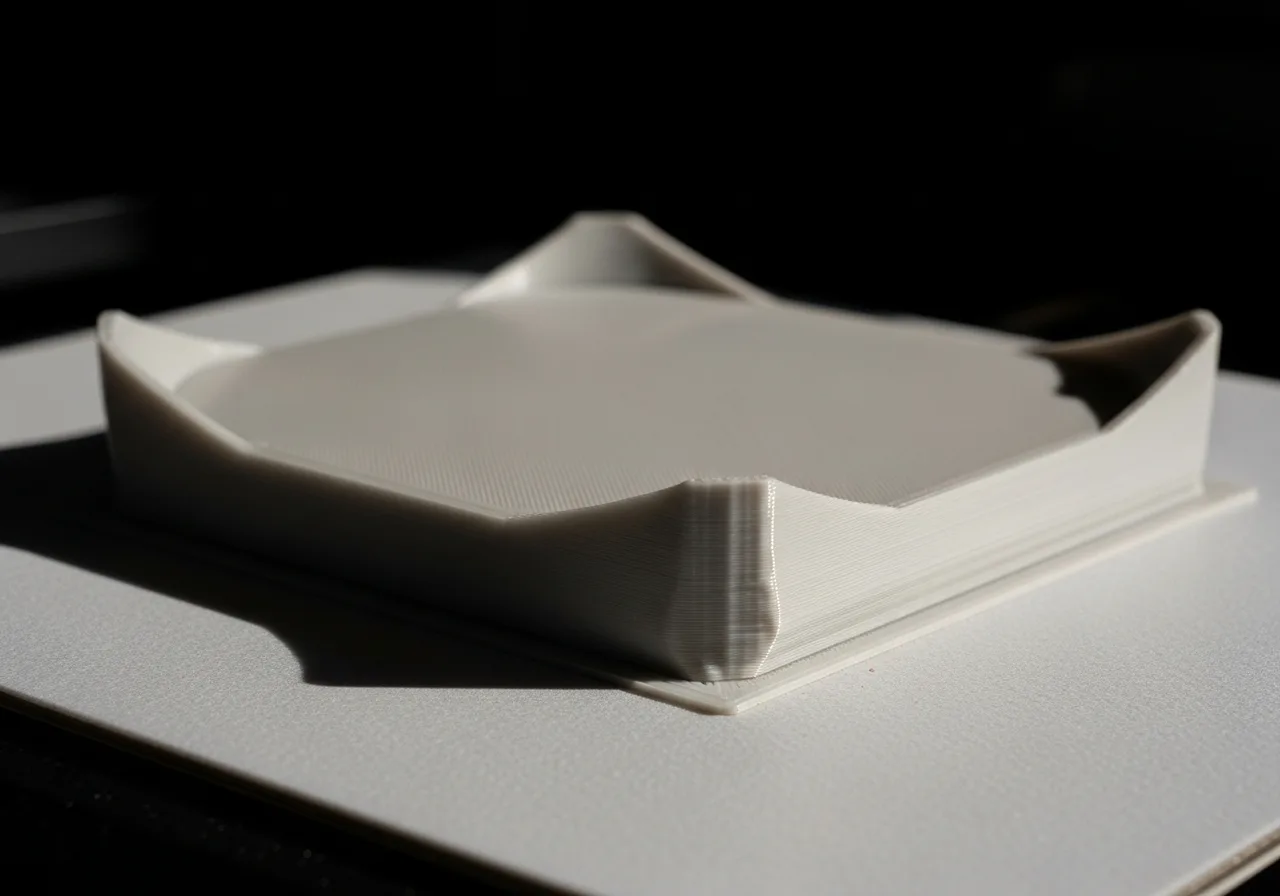
Warum sich Ecken abheben und wie du es ein für alle Mal löst.
#Ursache
Warping entsteht durch thermische Spannung: Das Filament kühlt ungleichmäßig ab. Die untere Schicht kühlt schneller als die obere, Ecken heben sich ab.
#Warping-Risiko nach Material
| Material | Risiko | Hauptmaßnahme |
|---|---|---|
| PLA | Gering | Bett reinigen |
| PETG | Mittel | 80°C Bett + Brim |
| ABS | Sehr hoch | Enclosure + Brim + 110°C |
| ASA | Hoch | Enclosure + Brim + 105°C |
#Schritt 1: Bett reinigen
- 1Druckplatte unter warmem Wasser mit Spülmittel waschen
- 2Mit Isopropanol (90%+) nachwischen
- 3Nie mehr mit bloßen Fingern auf die Druckfläche
- 4Alle 20–30 Drucke tiefenreinigen
#Schritt 2: Betttemperatur
- PLA: 60°C Standard, 65°C bei Problemen
- PETG: 80–85°C
- ABS: 100–110°C
- ASA: 100–105°C
#Schritt 3: Brim
- PLA kleine Teile: 3–5mm
- PETG, große Teile: 5–8mm
- ABS/ASA: 8–15mm (je größer das Teil, desto mehr)
#Schritt 4: Kühlung reduzieren
Zu viel Kühlung verstärkt Warping. ABS/ASA: Fan 0%. PETG: max. 40% Fan.
#Schritt 5: Enclosure für ABS/ASA
Ohne Enclosure ist Warping bei ABS/ASA nahezu unvermeidbar. DIY aus Ikea Lack-Tisch oder Karton reicht für den Anfang.
#Weitere Guides
Alle Guides und Tutorials in der Übersicht.