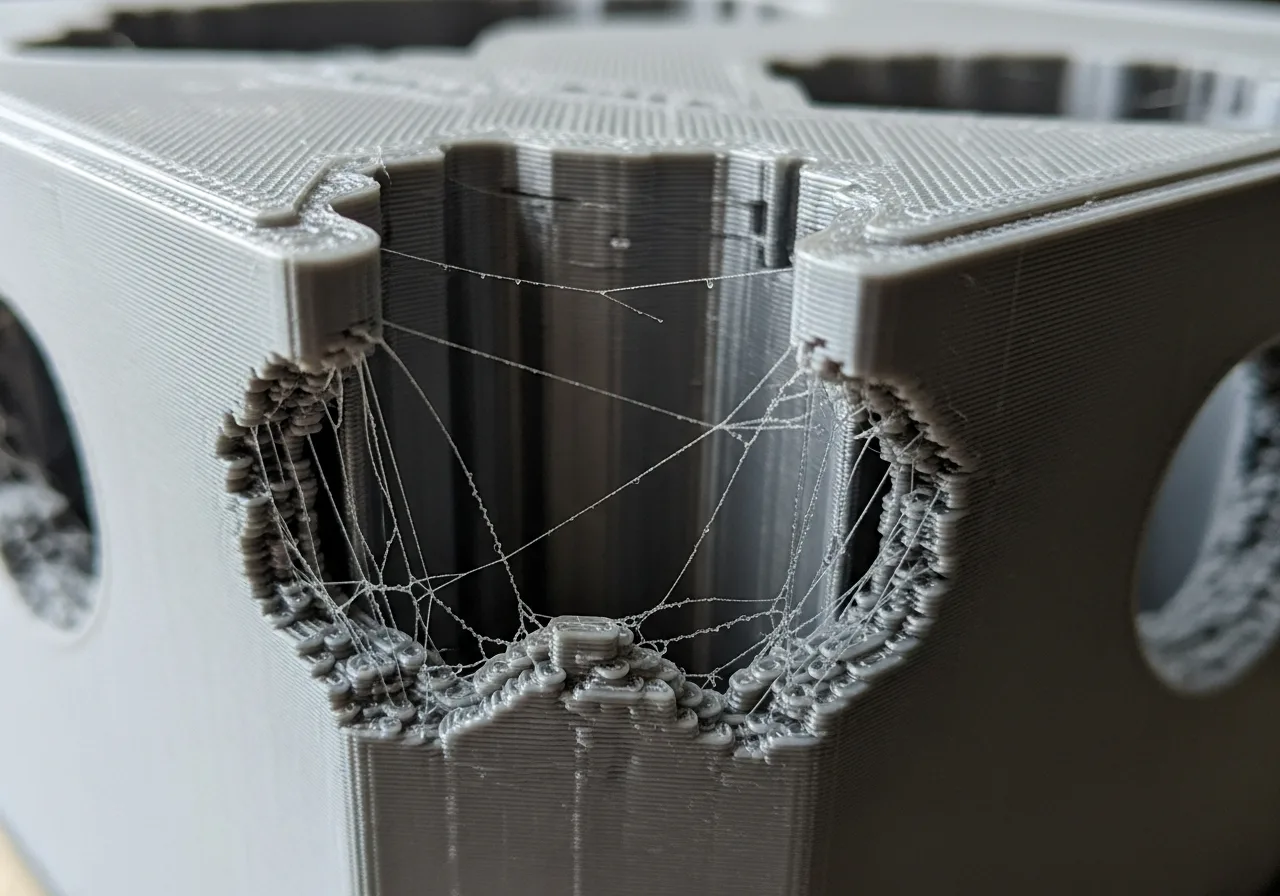
#Was ist Unterextrusion?
Unterextrusion bedeutet: der Drucker fördert weniger Filament als berechnet. Das Ergebnis:
- Lücken zwischen Perimetern und im Infill
- Poröse Top-Layer (Löcher in der Oberfläche)
- Schwache Layer-Haftung → Schichten lösen sich
- Sichtbare Lücken in der Wand bei dünnen Teilen
- Streifen oder fehlende Bahnen auf Außenwänden
#Ursachen und Lösungen im Überblick
##1. Temperatur zu niedrig
Häufigste Ursache bei hohen Druckgeschwindigkeiten. Filament schmilzt nicht schnell genug.
- Temperatur in 5-°C-Schritten erhöhen und testen
- PLA: 210–230 °C bei hoher Geschwindigkeit statt 195–205 °C
- PETG: 235–250 °C statt Standard 230 °C
- Thermistor kalibrieren wenn Temps ungenau erscheinen
##2. Druckgeschwindigkeit zu hoch
Der Hotend schafft nicht mehr Schmelzfluss als seine Max-Volumetric-Speed erlaubt.
- Max. Volumetric Speed (MVS) des Hotends beachten: Standard Brass = 11–15 mm³/s
- High-Flow Hotend (CHT, Dragon, Volcano): bis 30 mm³/s
- Formel: Speed × Layer Height × Line Width = Volumetric Flow
- In OrcaSlicer/Bambu Studio: Max Volumetric Speed direkt einstellbar
##3. Verstopfung (Partial Clog)
Partieller Clog: Drucker extrudiert, aber weniger als erwartet.
- Cold Pull durchführen: auf 90 °C (PLA) abkühlen, dann manuell ziehen
- Atomic Pull: 3–5 Mal wiederholen bis Filament sauber herauskommt
- Düse mit Reinigungsfilament (z.B. NylonX) durchpurgen
- Düse tauschen wenn Cold Pull nicht hilft (verschlissen oder verbranntes Material)
##4. Fehlerhafter E-Steps / Flow-Kalibrierung
Der Extruder fördert nicht so viel Filament wie der Slicer annimmt.
- 100 mm markieren, extrudieren, gemessen messen (sollte genau 100 mm sein)
- E-Steps = Aktuell × (100 / tatsächlich extrudiert) berechnen
- Flow-Kalibrierung: Single-Wall Würfel drucken, Wanddicke messen
- Ziel: 0.4 mm Wanddicke bei 0.4 mm Düse (±0.05 mm Toleranz)
##5. Extruder-Schlupf
Zahnrad greift nicht richtig ins Filament → rutscht durch.
- Klick-Geräusche beim Drucken = Extruder-Schlupf (zu viel Widerstand)
- Extruder-Spannung prüfen (bei BMG/Orbiter: Idler-Arm-Spannung)
- Extruder-Zahnrad reinigen (Staub und Filament-Abrieb entfernen)
- Extruder-Zahnrad auf Verschleiß prüfen → ggf. ersetzen
##6. PTFE-Tube Probleme
Besonders bei Bowden-Setups: Spalten oder Verformungen im PTFE.
- PTFE-Tube auf Knicke, Quetschungen und verbrannte Stellen prüfen
- PTFE muss bündig an der Düse anliegen — kein Spalt (Hitzekammer)
- Capricorn PTFE (enger Innendurchmesser) für bessere Präzision
- PTFE bis zur Düse durchführen bei All-Metal nicht möglich → höhere Temps nötig
#Diagnose-Tabelle
| Symptom | Wahrscheinliche Ursache | Erste Maßnahme |
|---|---|---|
| Nur bei hoher Speed schlecht | Temp zu niedrig / MVS überschritten | Temp +10 °C, Speed -20 % |
| Klicken vom Extruder | Widerstand zu hoch (Clog / Temp) | Cold Pull, dann Temp erhöhen |
| Immer gleichmäßig schlecht | E-Steps / Flow falsch kalibriert | E-Steps kalibrieren |
| Nach Filamentwechsel schlechter | Anderes Filament, anderer Flow | Flow +5 % für neues Material |
| Nur erste Schicht betroffen | Z-Offset zu weit weg | Z-Offset verkleinern |
| Nach längerem Druck schlechter | Heat Creep (Hotend überhitzt) | Hotend-Kühler prüfen, Lüfter |
#Systematische Vorgehensweise
- 1Temperatur-Turm drucken → optimale Temperatur finden
- 2E-Steps kalibrieren (falls noch nicht gemacht)
- 3Flow-Kalibrierung mit Single-Wall Cube durchführen
- 4Volumetric Speed testen (OrcaSlicer hat eingebauten Test)
- 5Cold Pull wenn Clog vermutet
- 6Extruder-Zahnrad und PTFE kontrollieren
Profi-Tipp: Drucke bei Unterextrusions-Verdacht immer zuerst einen Temperatur-Turm und einen Flow-Kalibrierungs-Würfel. 80 % aller Unterextrusionsprobleme lassen sich damit lösen, ohne Hardware anzufassen.