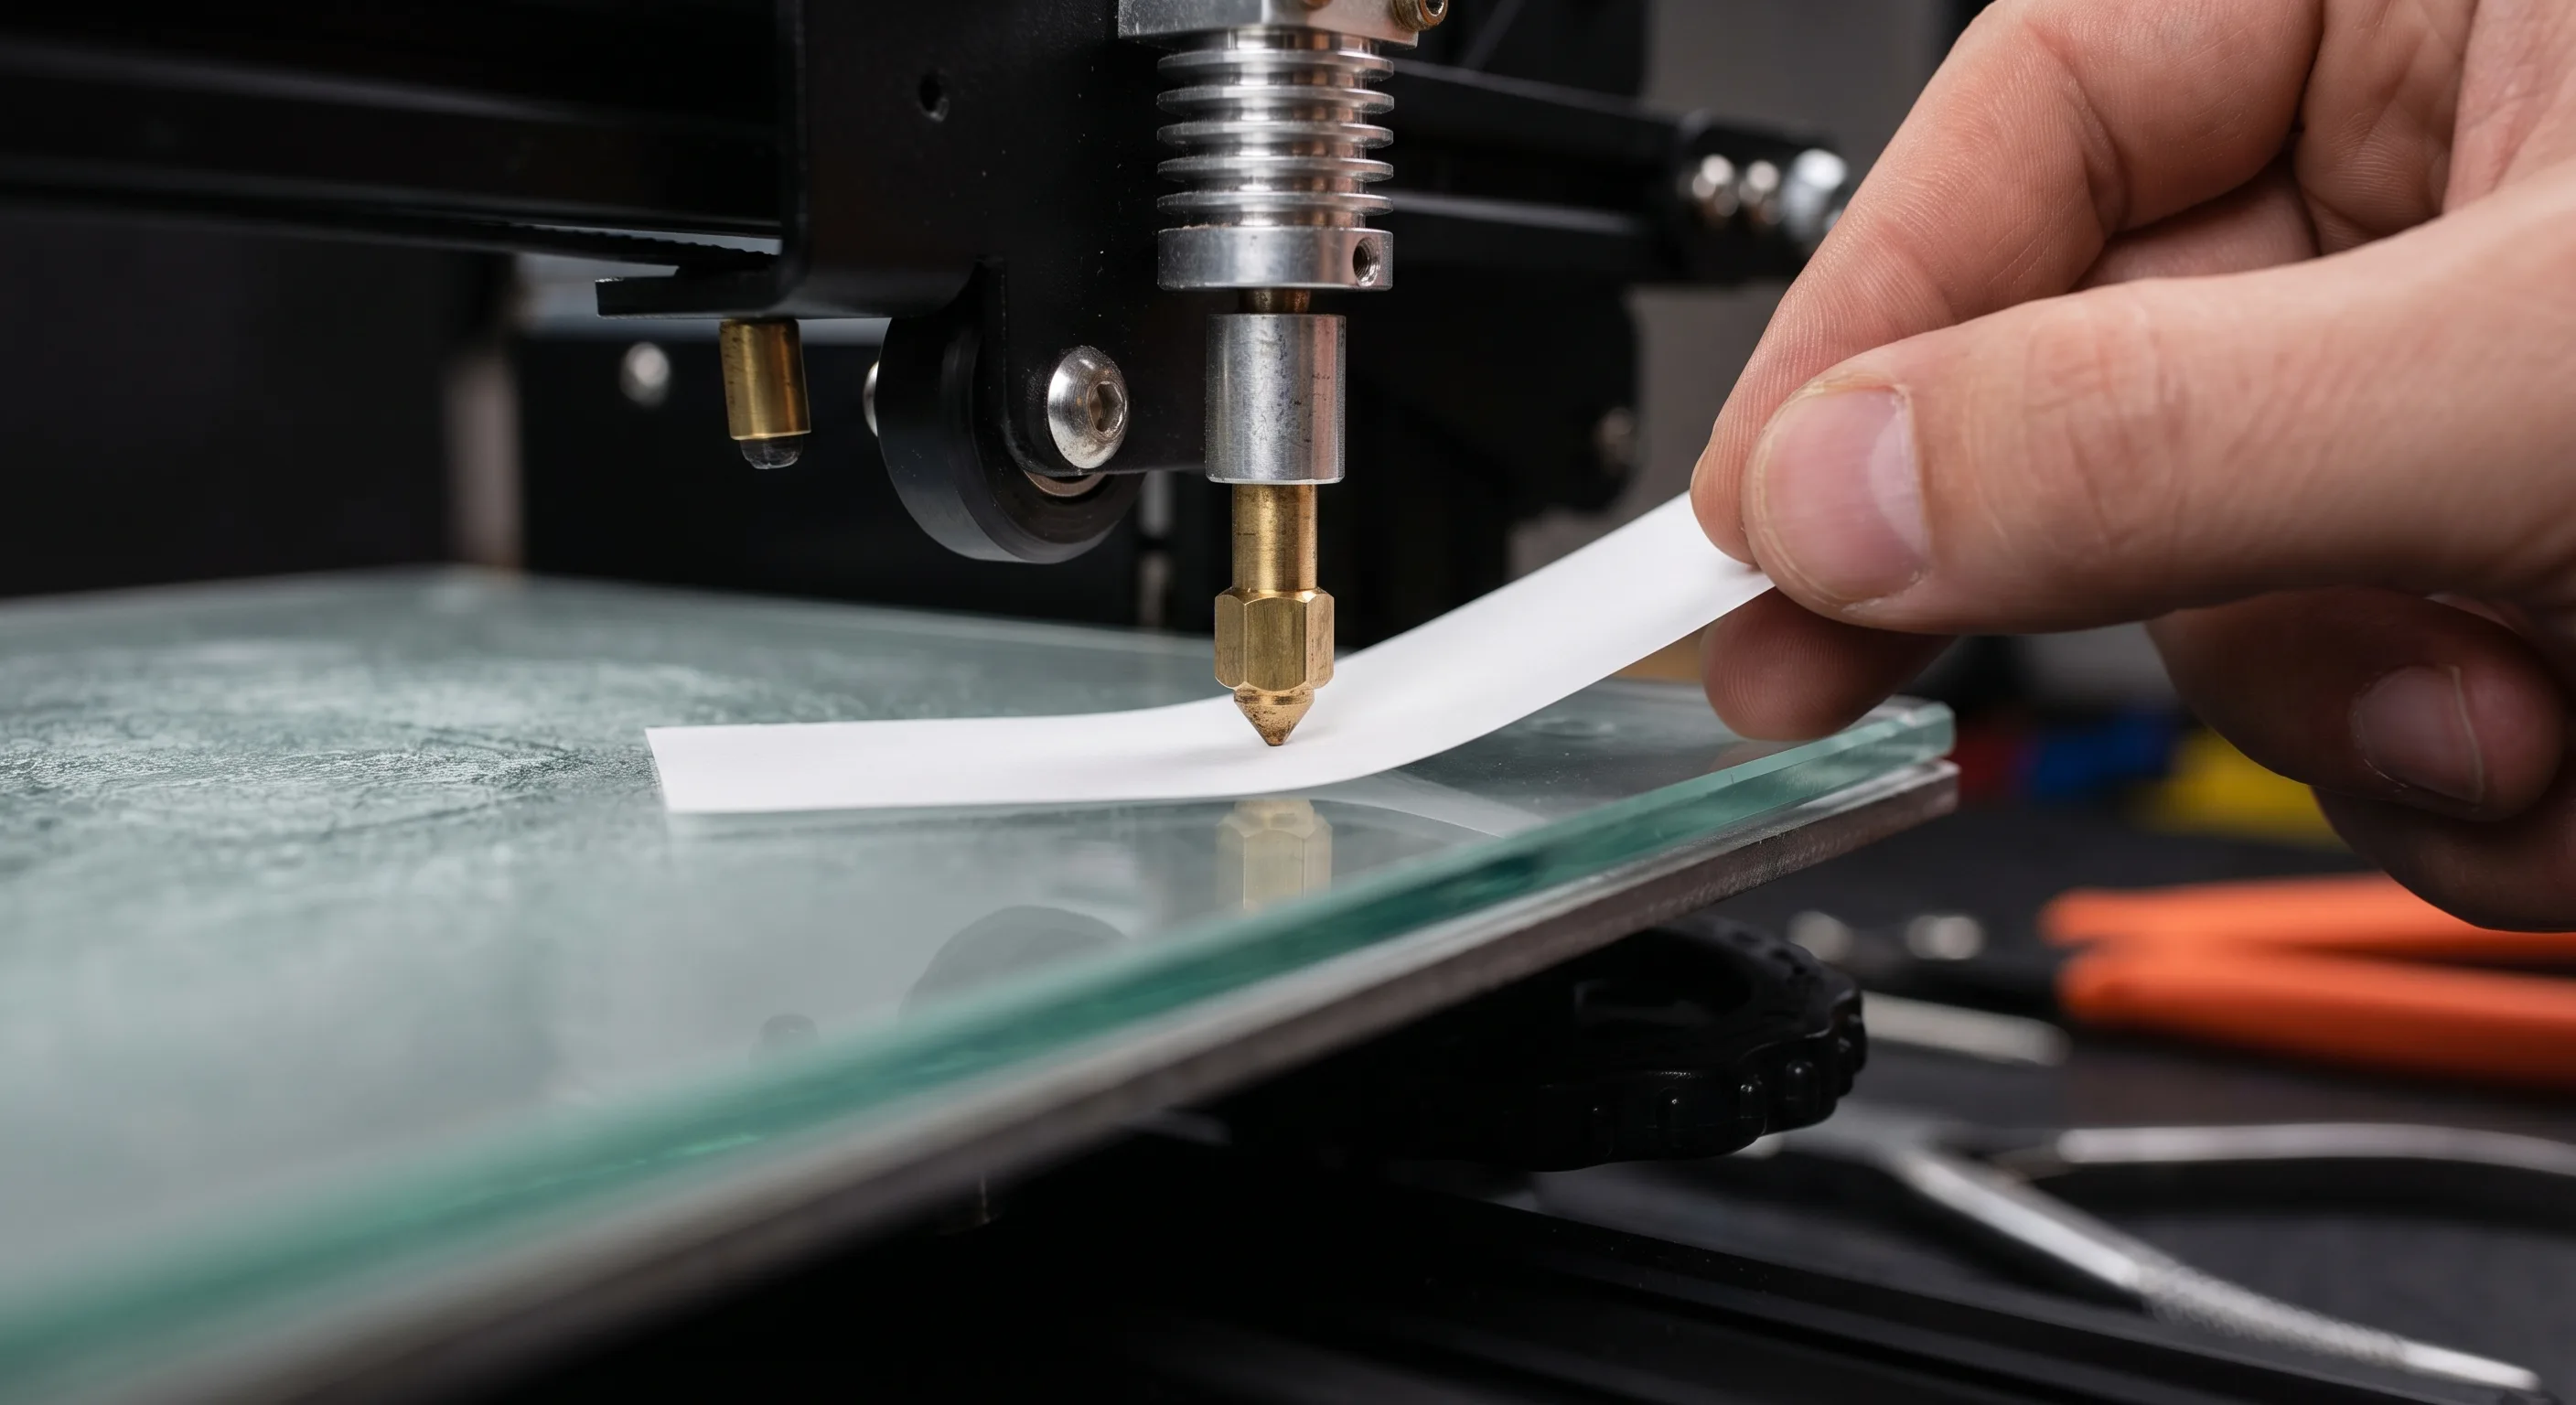
#Warum ist Leveling so wichtig?
Die erste Schicht bestimmt den gesamten Druckerfolg. Zu nah: Düse kratzt, kein Fluss. Zu weit: Material haftet nicht, Spaghetti-Druck.
#Methode 1: Manuelles Leveling (Papier-Methode)
- 1Drucker auf Raumtemperatur vorzuheizen (Bett + Hotend auf Drucktemperatur)
- 2Home All ausführen, dann Z-Offset deaktivieren
- 3Düse zu jeder Ecke und in die Mitte fahren
- 4Papier (80g/m² Standard-Druckpapier) unter die Düse schieben
- 5Abstand: Papier soll leichten Widerstand spüren, aber noch bewegbar sein
- 6Alle Punkte 2–3× wiederholen (jede Ecke beeinflusst andere)
#Methode 2: Automatisches Leveling (BLTouch / CR Touch)
Automatische Probe-Systeme messen das Bett an vielen Punkten und erstellen eine Mesh-Karte:
- 1Probe kalibrieren: Z-Offset einstellen (Abstand zwischen Probe-Trigger und Düse)
- 2Mesh-Leveling starten:
G29(Marlin) oderBED_MESH_CALIBRATE(Klipper) - 3Mesh im EEPROM speichern:
M500 - 4Beim nächsten Druck wird das Mesh automatisch angewendet
#Z-Offset feinjustieren
Der Z-Offset bestimmt, wie nah die Düse beim Druck ans Bett fährt. Live anpassen:
- Zu weit weg: Erste Schicht haftet nicht, Filament liegt rund / rollt sich ein
- Zu nah: Erste Schicht wird gequetscht, Düse kratzt, Elefantenfuß
- Optimal: Erste Schicht wird leicht ins Bett gedrückt, Ränder glatt
#Mesh-Leveling verstehen
Bei unebenen Betten gleicht das Mesh die Unebenheiten aus:
- Mehr Messpunkte = genauere Kompensation (9×9 besser als 3×3)
- Mesh nach jedem Bett-Wechsel oder Temperaturänderung neu erstellen
- Klipper:
SAVE_CONFIGnach Kalibrierung
#Häufige Probleme
- Bett ist verbogen: Glasplatte verwenden, oder Mesh-Leveling nutzt das aus
- Leveling verändert sich nach Aufheizen: Immer bei Drucktemperatur leveln
- Einzelne Ecke immer falsch: Federn unter Druckbett gleichmäßig spannen