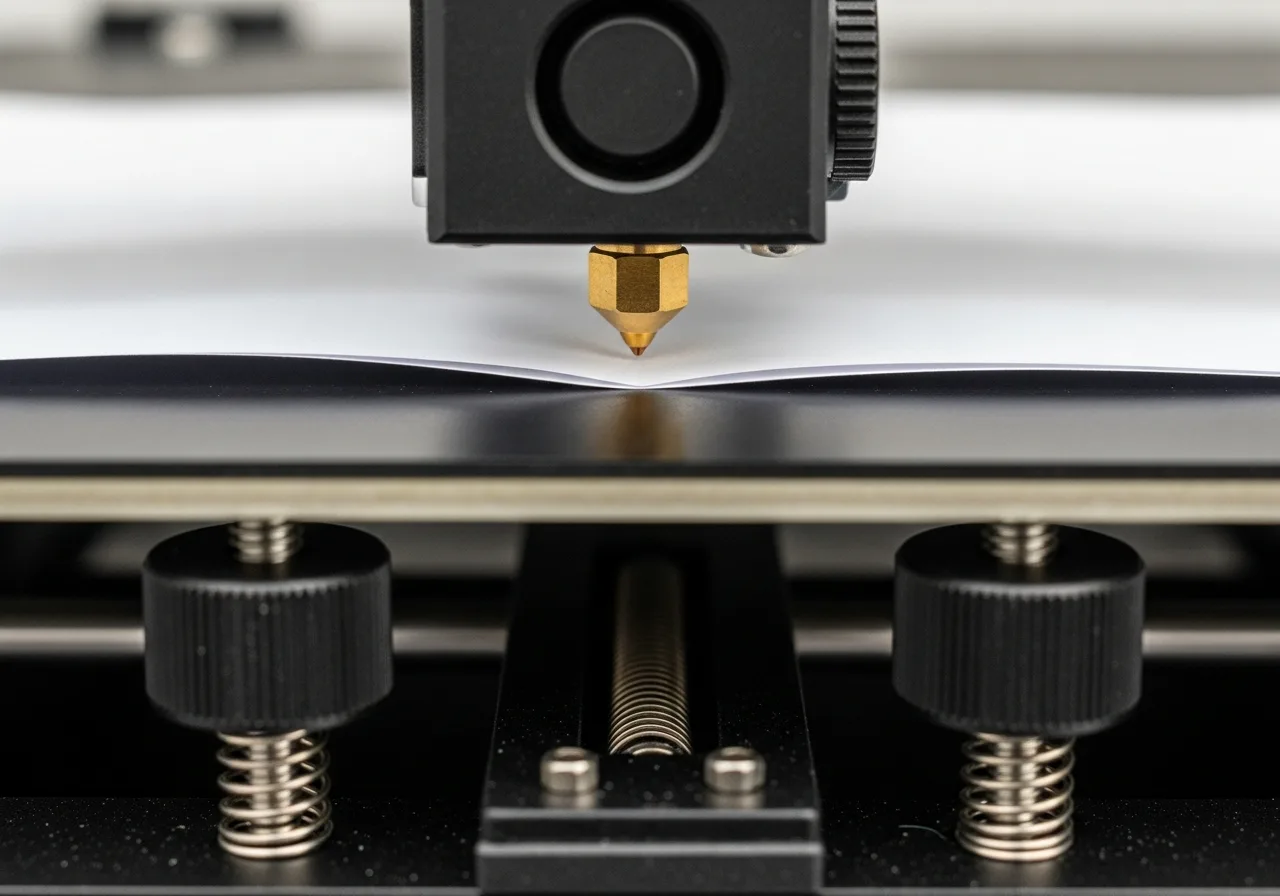
#Warum ist Bed Leveling so wichtig?
- Erste Schicht zu weit weg → kein Halt, Warping, Spaghetti-Druck
- Erste Schicht zu nah → Düse kratzt Bett, Verstopfer, Düsenschaden
- Ungleichmäßiges Bett → eine Ecke haftet, andere nicht
- Ziel: Erster Layer gleichmäßig „gequetscht" — 75–80 % der Layer-Höhe
#Methoden im Überblick
Klassisch mit Papier-Methode. Günstig, keine Hardware nötig. Braucht Übung, nach Erschütterung wiederholen.
Automatisches Mesh-Leveling. Misst 16–25 Punkte, kompensiert Unebenheiten in Echtzeit. Empfehlung für alle.
Bei Bambu, Prusa MK4, Voron — voll automatisch, kein manuelles Eingreifen nötig.
#Manuelles Leveling — Papier-Methode
- 1Drucker aufheizen (Bett + Düse auf Drucktemperatur)
- 2Home XYZ — Düse in Home-Position fahren
- 3Z-Offset auf 0 setzen (oder Papier-Methode direkt nutzen)
- 4Blatt Papier (80 g/m²) unter die Düse schieben
- 5Rändelschraube drehen: Papier soll sich mit leichtem Widerstand bewegen — nicht klemmen, nicht lose
- 6Alle 4 Ecken und die Mitte so einstellen
- 7Runde wiederholen bis alle Punkte gleich sind
Papier-Methode — Feedback: • Zu nah: Papier klemmt, lässt sich nicht bewegen • Zu weit: Papier gleitet ohne jeglichen Widerstand • Optimal: Papier zieht mit spürbarem, aber nicht starkem Widerstand
#BLTouch / CR Touch einrichten
##Marlin (Ender, CR-10 etc.)
- 1BLTouch per 5-Pin-Kabel an Mainboard anschließen (Pinbelegung je nach Board)
- 2In Marlin-Firmware: AUTOBEDLEVELING_BILINEAR aktivieren
- 3Mesh-Größe einstellen (empfohlen: 5×5 = 25 Punkte)
- 4Probe-Offset (X/Y/Z) zur Düse eintragen
- 5Nach Flash: G28 → G29 (Mesh messen)
- 6Mesh speichern: M500
- 7In Start-G-Code: M420 S1 zum Mesh laden
##Klipper (BLTouch)
[bltouch] sensorpin: ^PC14 controlpin: PA1 xoffset: -44 yoffset: -8 z_offset: 2.5
[bedmesh] speed: 120 meshmin: 15, 15 meshmax: 190, 190 probecount: 5, 5 algorithm: bicubic
Messung starten: BEDMESHCALIBRATE in der Console. Profil speichern: BEDMESHPROFILE SAVE=default
#Z-Offset kalibrieren
Der Z-Offset ist der Abstand zwischen dem Nullpunkt des Sensors und der tatsächlichen Bettoberfläche. Er muss für jeden Drucker/Bett-Typ eingestellt werden.
##Klipper — Paper Test Methode
- 1G28 — Home alle Achsen
- 2PROBE_CALIBRATE — Klipper fährt zur Probe-Position
- 3Mit TESTZ Z=-0.1 schrittweise absenken bis Papier-Methode greift
- 4ACCEPT — Wert bestätigen
- 5SAVE_CONFIG — in printer.cfg speichern
##Marlin — Baby Stepping
- Während des ersten Layers: Z-Offset per Display in 0.05 mm Schritten anpassen
- Speichern: M851 Z[wert] → M500
- Bambu/OrcaSlicer: Calibration → First Layer Calibration
#Erste Schicht bewerten
| Aussehen | Problem | Lösung |
|---|---|---|
| Linien verschmelzen, kaum Lücken | Optimal | — |
| Linien einzeln sichtbar, rund | Z-Offset zu hoch | Z-Offset verringern (–0.05 bis –0.1) |
| Fläche kratzt, Material verklumpt | Z-Offset zu niedrig | Z-Offset erhöhen (+0.05 bis +0.1) |
| Ecken haften nicht, Mitte ok | Bett nicht eben | Manuell korrigieren oder Mesh-Leveling nutzen |
| Mitte hält nicht, Ecken ok | Bett durchgebogen | Mesh-Leveling mit mehr Punkten (5×5) |
Goldene Regel: Levele bei Betriebstemperatur — kaltes Bett verzieht sich beim Aufheizen und macht manuelle Kalibrierung zunichte. Bei PEI-Betten: nach Reinigung mit IPA immer neu kalibrieren.