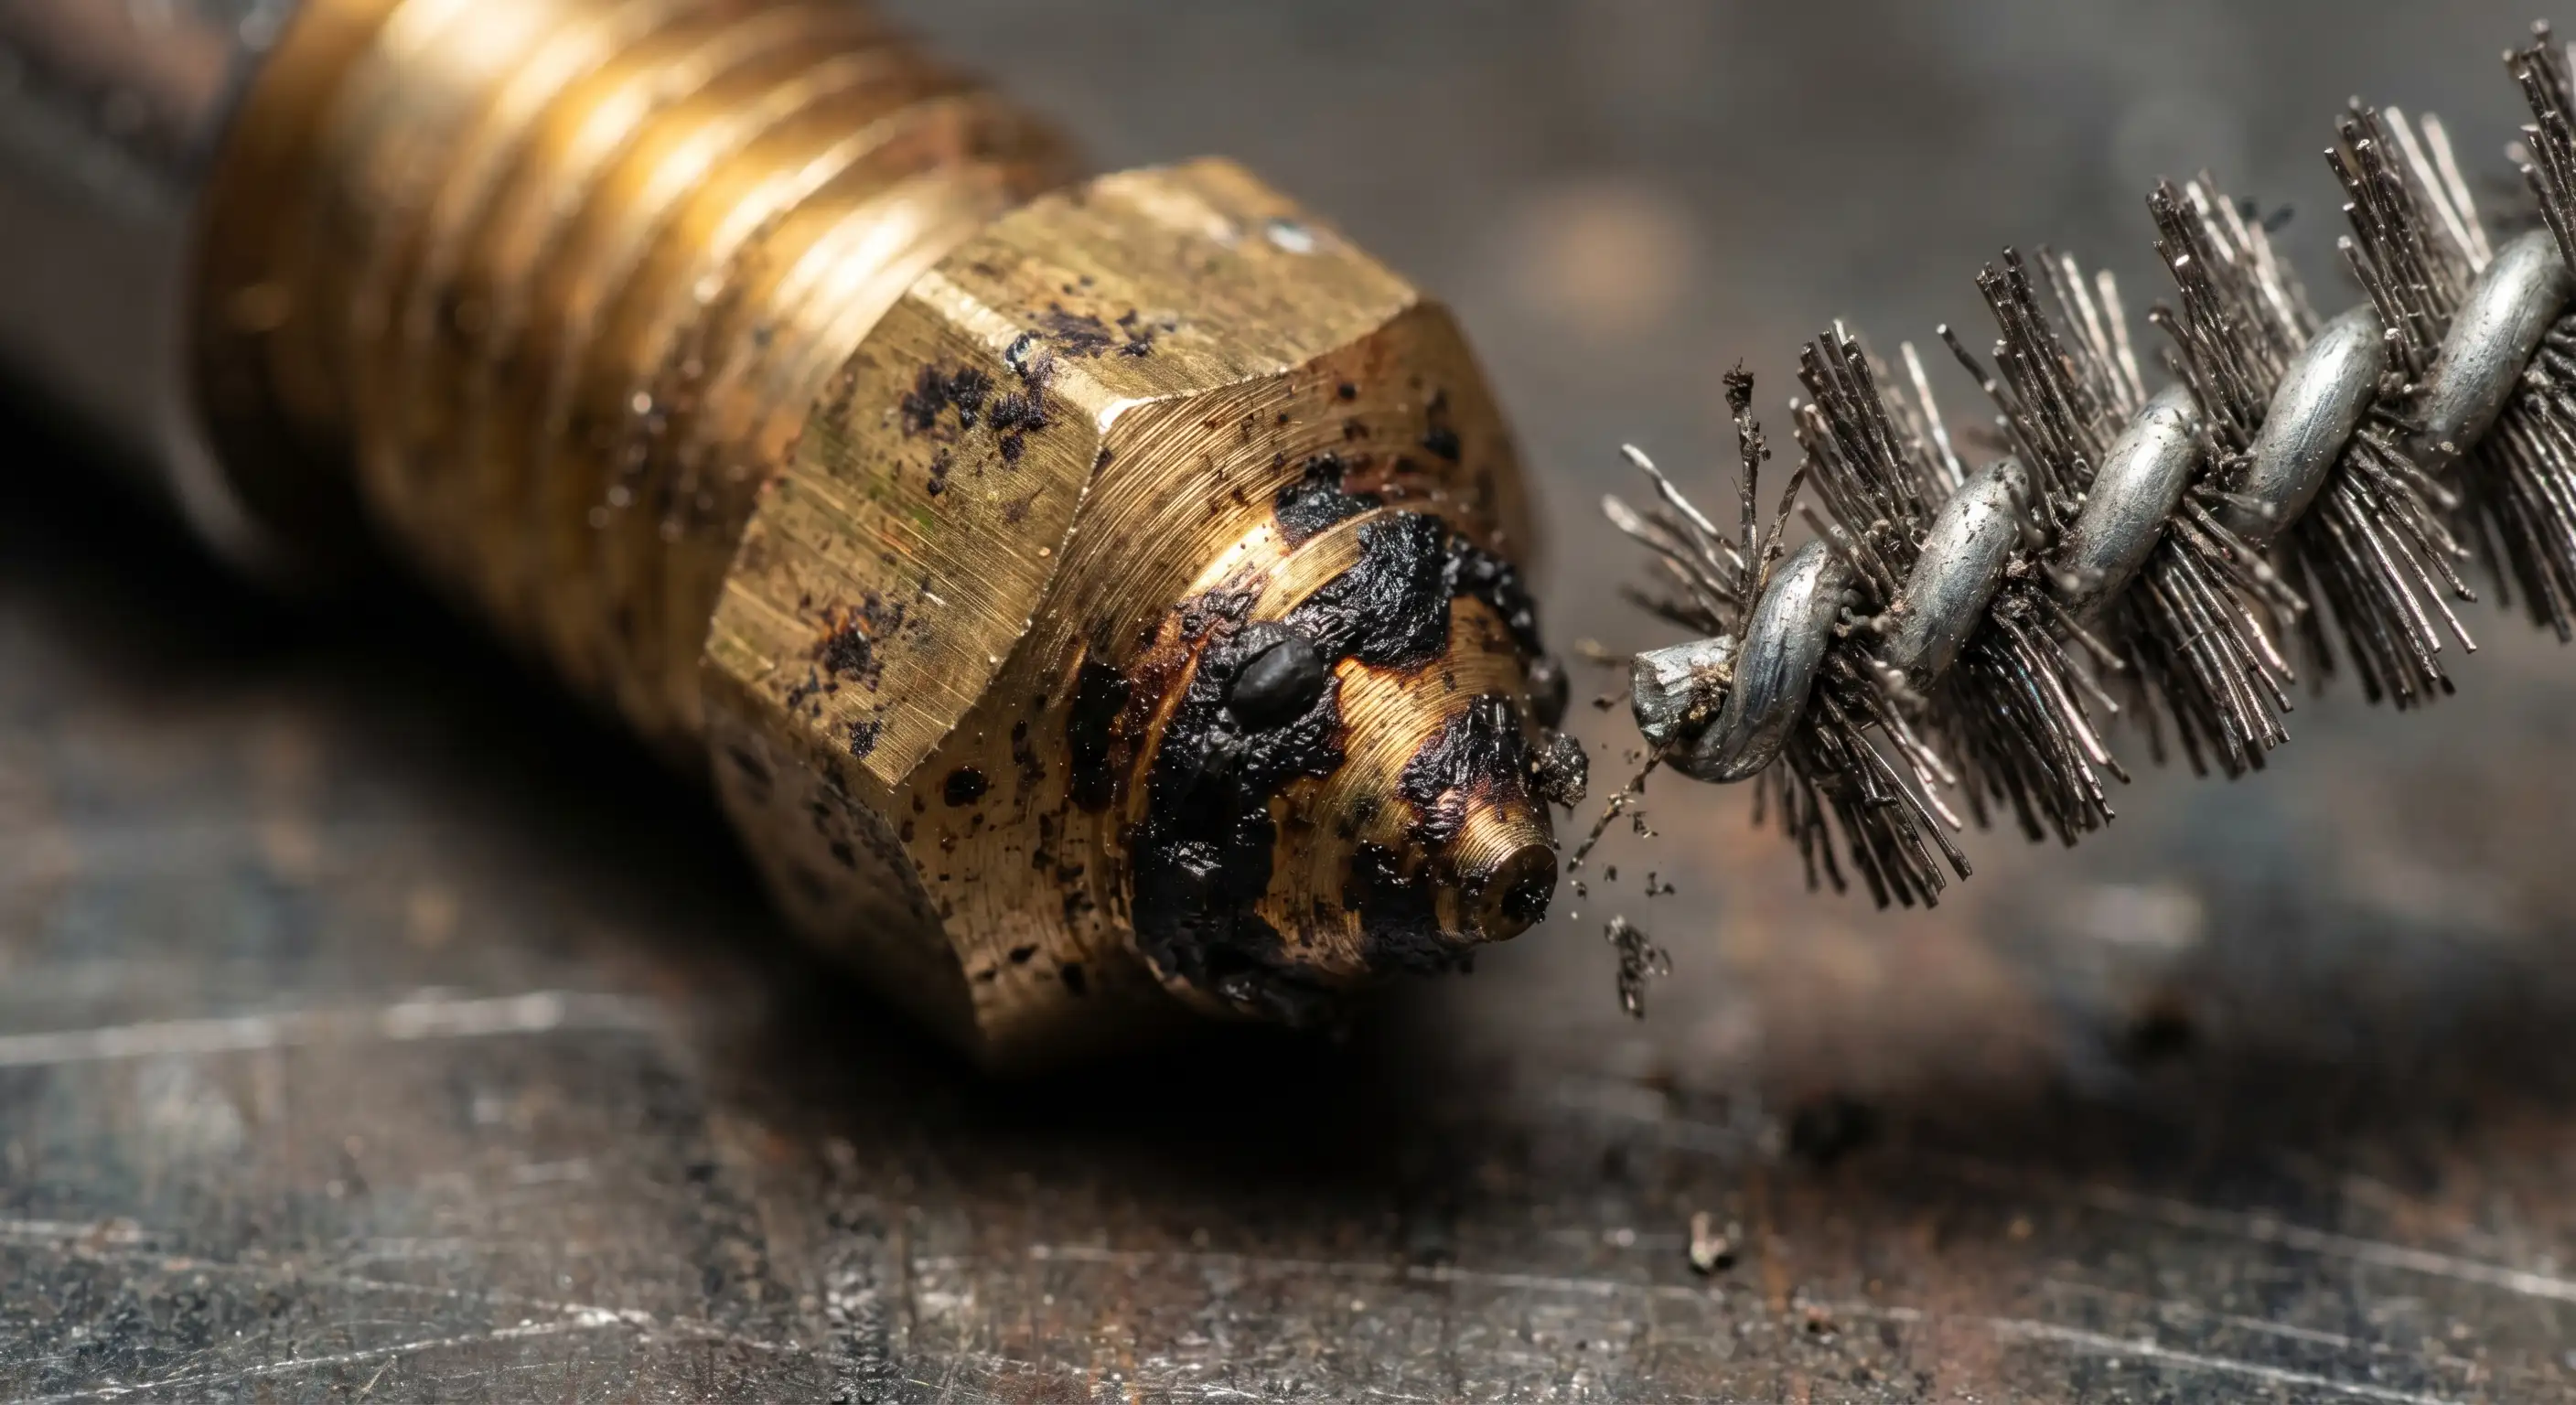
#Symptome einer verstopften Düse
- Klickendes Geräusch am Extruder (Skip-Steps)
- Kein oder stark reduzierter Materialfluss
- Unterextrusion trotz korrekter Einstellungen
- Filament wird zurückgedrückt aus dem Extruder
#Methode 1: Cold Pull (Atomic Pull) — empfohlen
Die effektivste Methode für Teilstopfungen und Ablagerungen:
- 1Hotend auf Drucktemperatur heizen (z.B. 200°C für PLA)
- 2Ca. 30mm Filament manuell extrudieren
- 3Temperatur auf "Cold Pull Temperatur" absenken: PLA = 90°C, PETG = 110°C, ABS = 130°C
- 4Wenn Temperatur erreicht: Mit gleichmäßigem, starkem Zug das Filament herausziehen
- 5Das ausgezogene Filament zeigt den Negativabdruck des Hotend-Kanals — Verunreinigungen daran erkennbar
- 62–5× wiederholen bis das Filament sauber rauskommt
#Methode 2: Nadel / Nozzle Cleaning Tool
Für leichte Stopfungen — Düse muss heiß sein:
- 1Hotend auf max. Drucktemperatur heizen
- 2Dünne Nadel (0,3–0,35mm für 0,4mm Düse) vorsichtig einführen
- 3Stopfung auflösen durch vorsichtiges Drehen und Schieben
- 4Sofort manuell extrudieren um gelöstes Material auszuspülen
#Methode 3: Düse wechseln
Bei hartnäckigen Stopfungen oder verbrauchter Düse ist ein Wechsel schneller:
- Hotend auf 200°C heizen (nie kalt wechseln!)
- Düse mit Maulschlüssel abschrauben, Hotend-Block fixieren
- Neue Düse einschrauben, handfest + ¼ Drehung — nicht zu fest!
- Heat Creep prüfen: PTFE bis an die Düse führen (kein Spalt)
#Vorbeugungs-Tipps
- Immer die richtige Temperatur verwenden — zu niedrig verbrennt Filament
- Nach dem Drucken: Filament bei Drucktemperatur retracten, dann kalt lassen
- Regelmäßiger Cold Pull alle 10–20 Spulen
- Verschiedene Materialien nicht direkt wechseln ohne Purge (ABS-Reste verbrennen bei PLA-Temperaturen)
- Qualitäts-Filament verwenden: Billiges Filament enthält Verunreinigungen