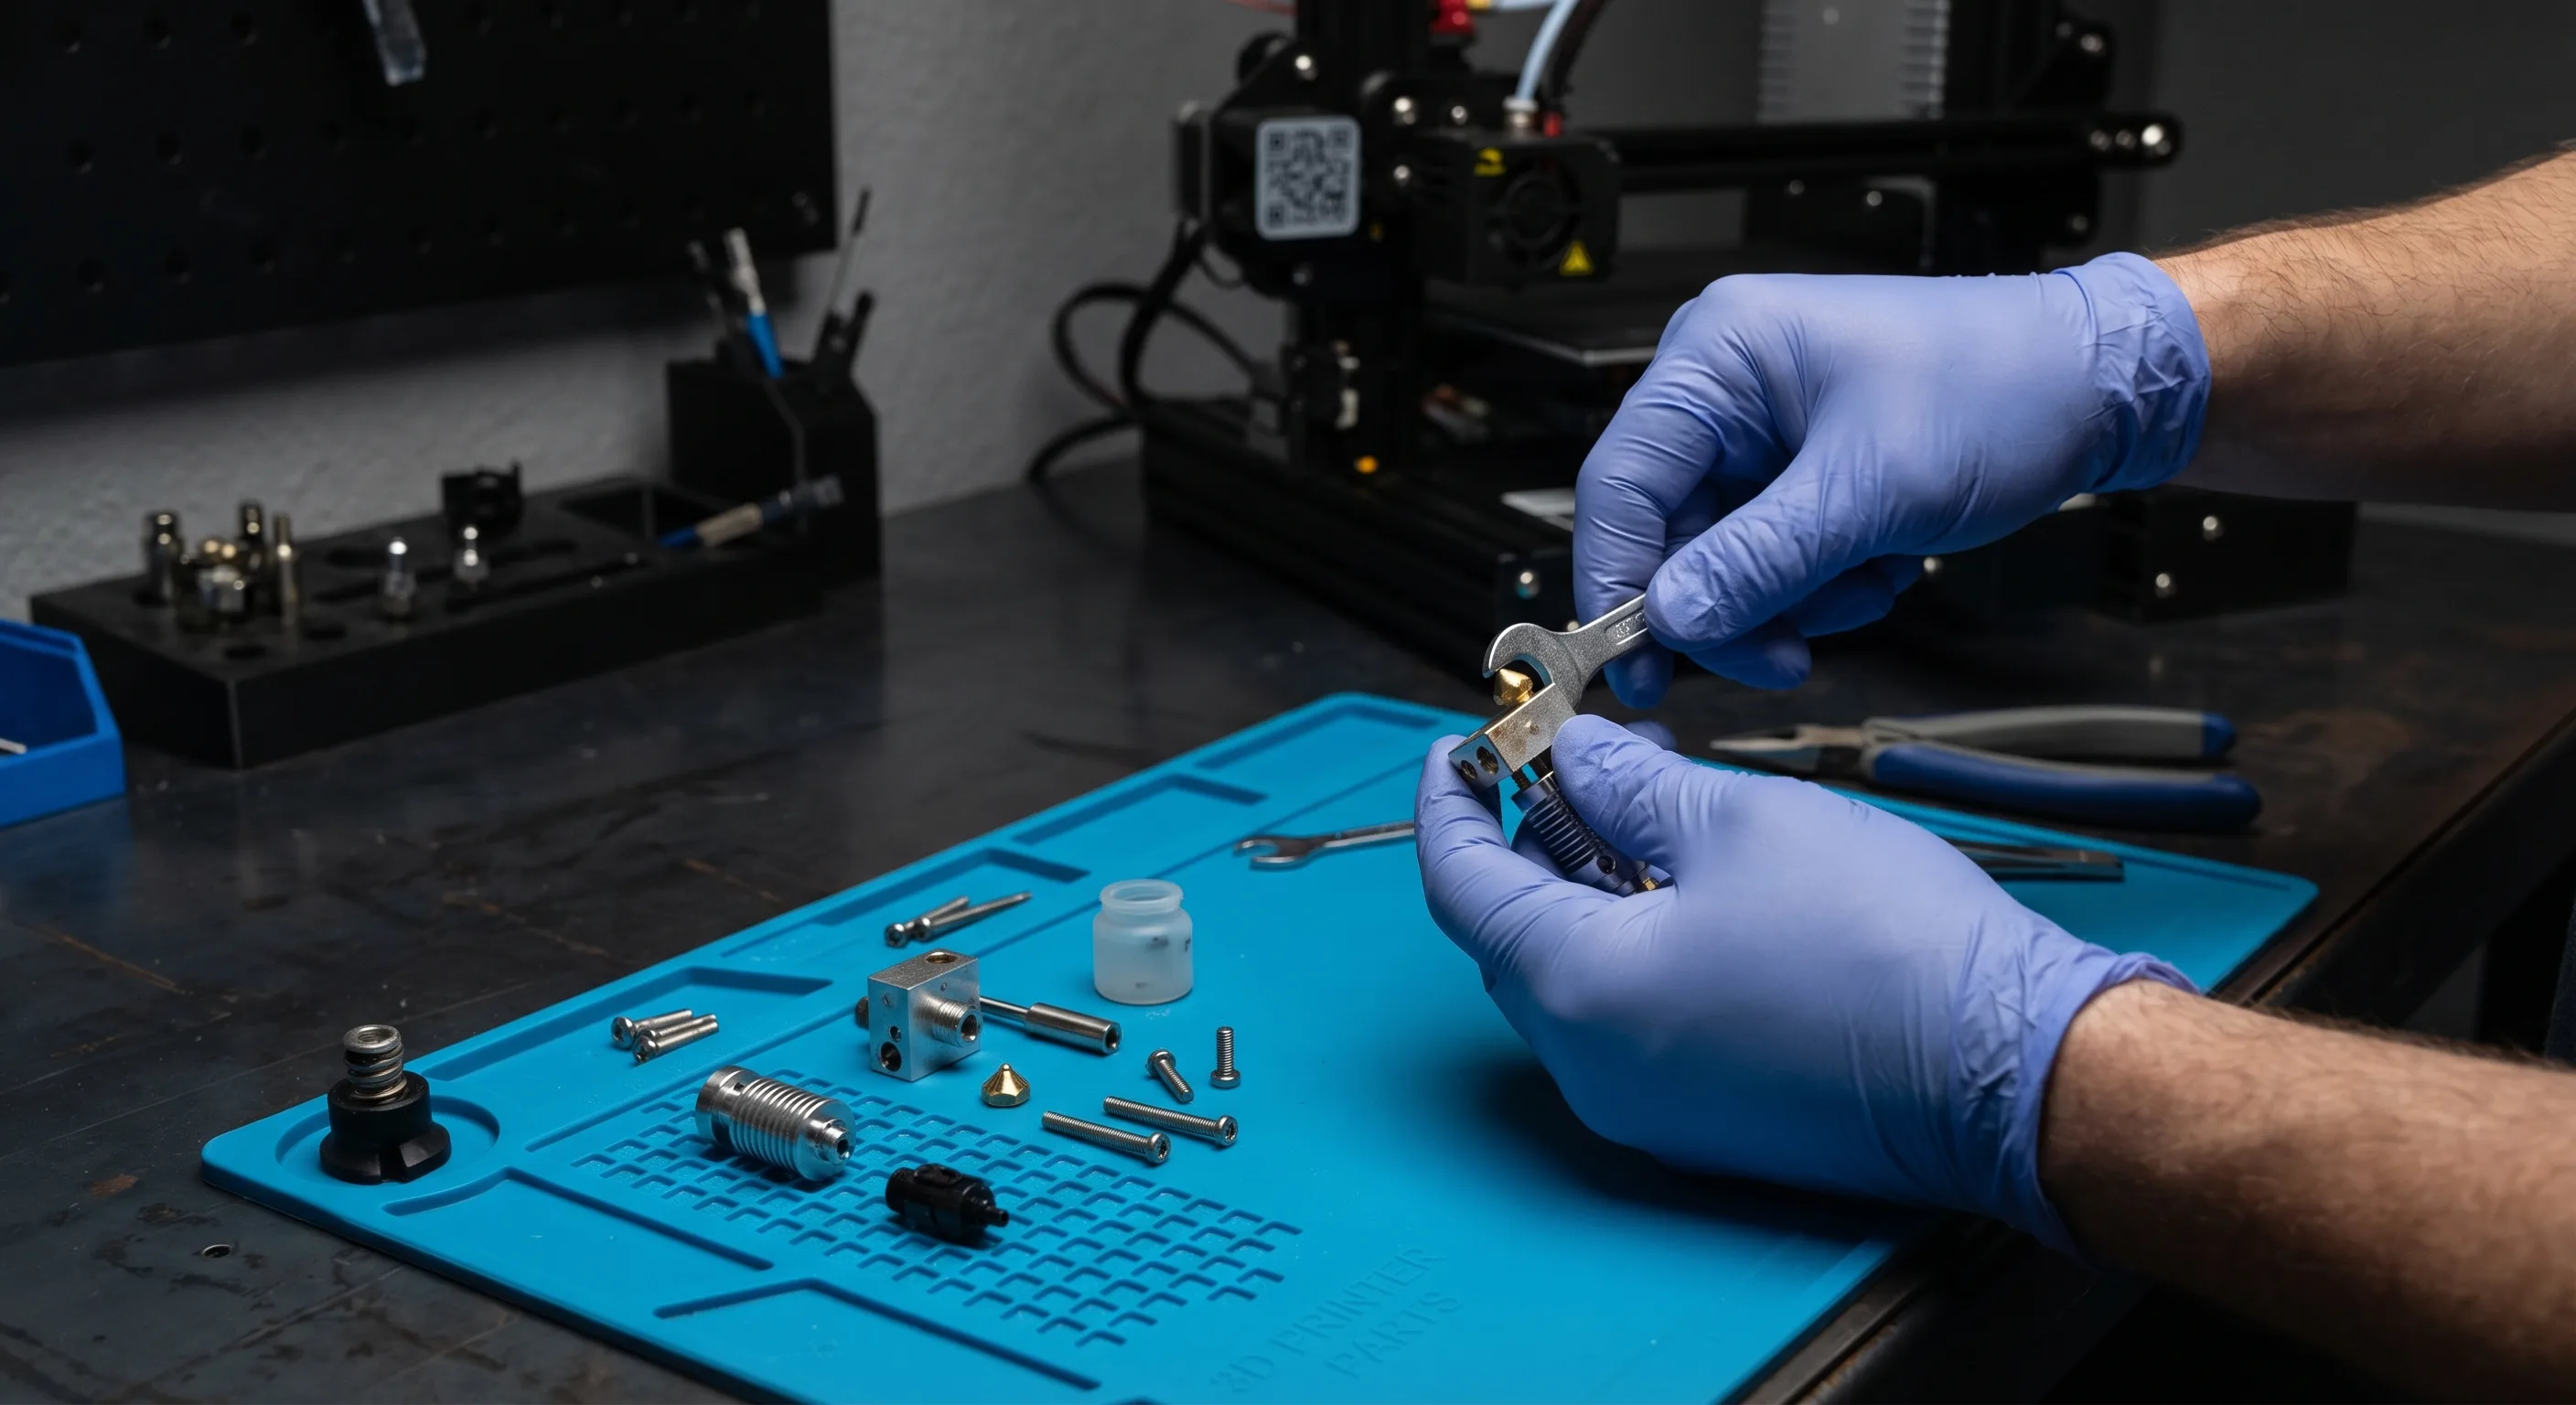
#Wann Nozzle wechseln?
- Alle 500–1000 Betriebsstunden (Messing-Nozzle mit PLA)
- Nach viel Abrasiv-Material (CF, GF, Metall-Filamente): Alle 50–100h
- Bei hartnäckiger Verstopfung trotz Cold Pull
- Wenn Innendurchmesser sichtbar verschlissen ist
#Nozzle-Typen im Überblick
| Material | Für | Haltbarkeit | Preis |
|---|---|---|---|
| Messing | PLA, PETG, ABS, TPU | Mittel | Günstig |
| Gehärteter Stahl | CF, GF, Metall-Filamente | Sehr hoch | Mittel |
| Edelstahl | Lebensmittelkontakt, Standard | Hoch | Mittel |
| Ruby-Nozzle | Alle abrasiven Materialien | Extrem hoch | Teuer |
#Nozzle-Wechsel Schritt für Schritt
- 1Hotend aufheizen: Auf 200–220°C (PLA-Standard) — NIEMALS kalt wechseln!
- 2Filament retracten: Filament zurückziehen oder manuell aus Hotend entfernen
- 3Hotend-Block fixieren: Mit einer Zange am Block festhalten, nicht am Heater oder Thermistor
- 4Nozzle abschrauben: Mit 7mm Maulschlüssel (oder passender Steckschlüssel) gegen den Uhrzeigersinn
- 5Neue Nozzle einschrauben: Handfest + ca. ¼ Drehung mit Werkzeug — nicht überdrehen!
- 6Prüfen: Auf Leckagen achten (Material zwischen Nozzle und Block)
#Heat Creep verhindern
Heat Creep ist, wenn Wärme zu weit in den Kühlbereich aufsteigt und das Filament dort schmilzt:
- PTFE-Tube muss bis direkt an die Nozzle reichen (kein Spalt!)
- Hotend-Lüfter muss immer laufen wenn Hotend heiß ist
- All-Metal-Hotends für Hochtemperatur-Materialien (>240°C)
#Vollständige Hotend-Wartung
Alle 6–12 Monate oder bei Problemen:
- 1Nozzle tauschen
- 2PTFE-Tube prüfen (Verfärbung, Knicke) — ggf. tauschen
- 3Thermistor und Heater-Patrone auf festen Sitz prüfen
- 4Silikon-Sock auf Verschleiß prüfen (schützt vor Filament-Anhaftungen)
- 5Hotend-Kühlkörper auf Schmutz prüfen und reinigen
Verstopfte Nozzle reinigen | Nozzle-Upgrade Guide | Alle Guides