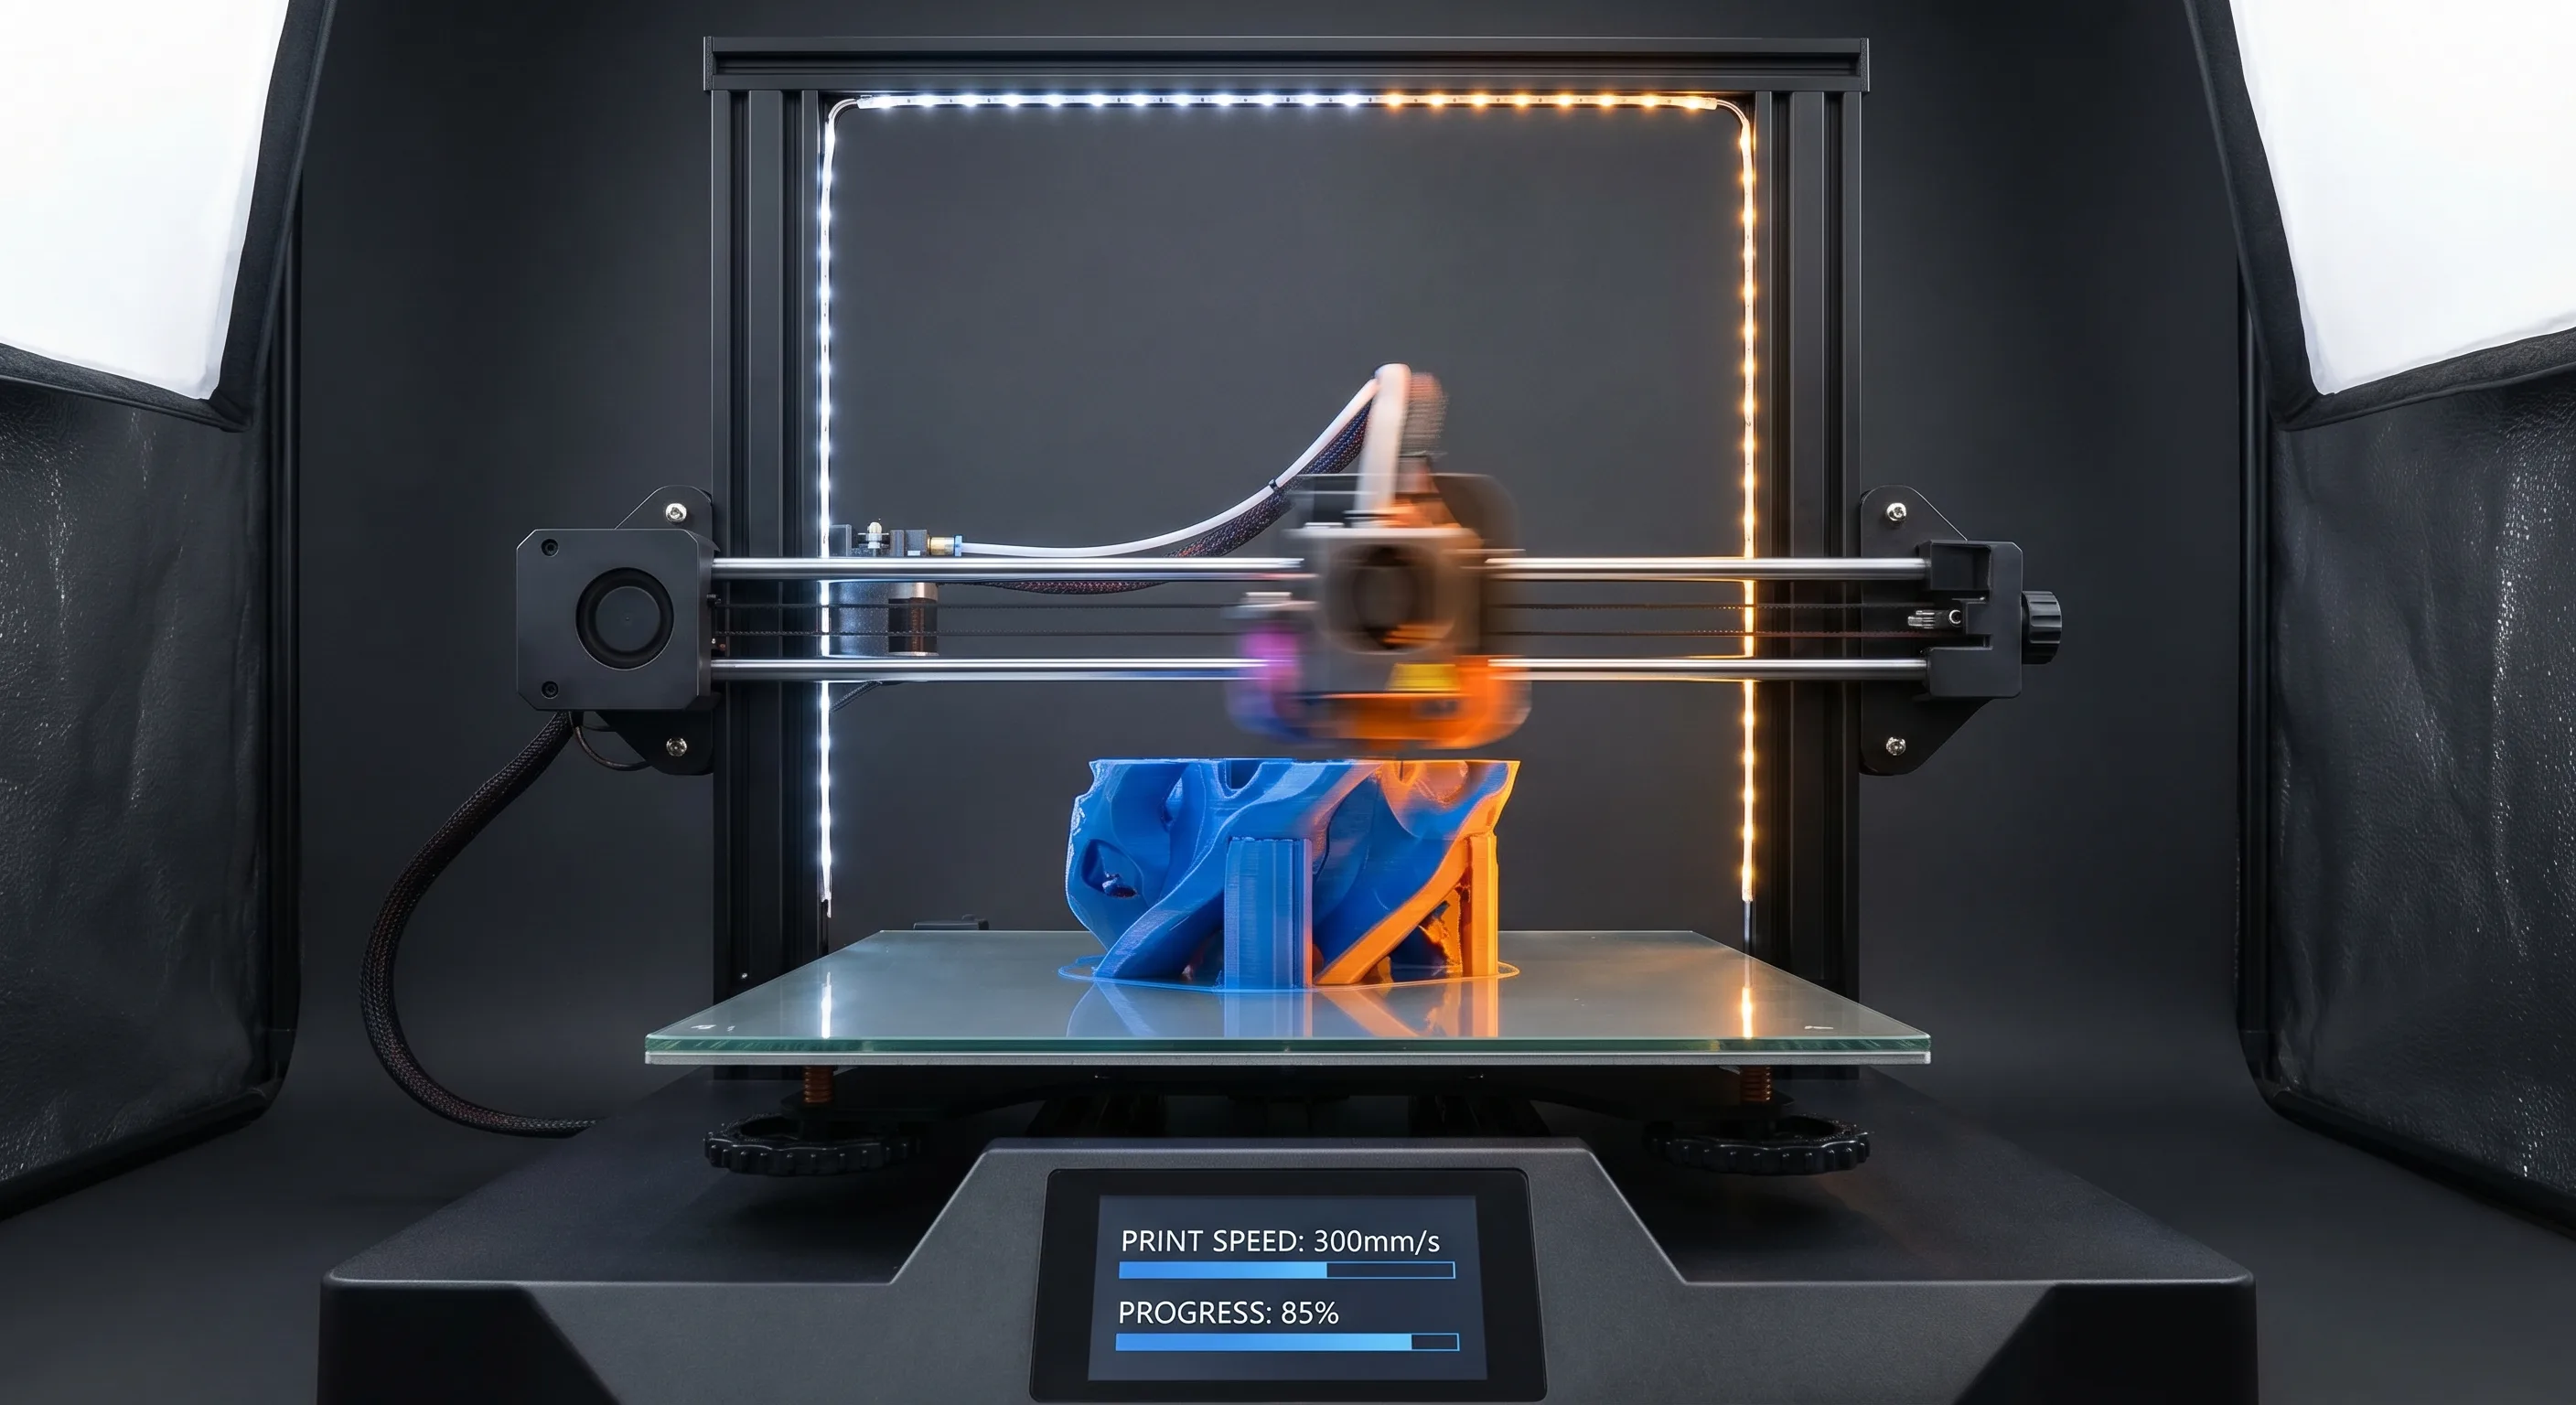
#Grundvoraussetzungen für Speed-Printing
- Input Shaping (Resonanzkompensation): Eliminiert Ghosting/Ringing bei hohen Geschwindigkeiten
- Pressure Advance / Linear Advance: Kompensiert Druckverzögerungen
- High-Flow Hotend: Standard-Hotends sind oft der Flaschenhals
- Stabile Mechanik: Gespannte Riemen, stabile Rahmen
#Input Shaping kalibrieren
Input Shaping misst die Resonanzfrequenz des Druckers und kompensiert die Schwingungen automatisch.
- 1ADXL345-Beschleunigungssensor anschließen (bei Klipper-Druckern)
- 2
SHAPER_CALIBRATEin der Klipper-Konsole ausführen - 3Empfohlene Shaper-Frequenz in printer.cfg eintragen
- 4Bei Bambu/Prusa: Automatische Kalibrierung im Menü
#Pressure Advance einstellen
| Drucker-Typ | Funktion | Typischer Wert |
|---|---|---|
| Klipper | Pressure Advance | 0.03–0.08 (Direct Drive) |
| Marlin | Linear Advance | 0.05–0.15 (Direct Drive) |
| Bambu | Auto (Flow Dynamics) | Automatisch |
#Geschwindigkeitslimits nach Drucker
- Bambu Lab X1C/P1S: 500 mm/s möglich, 300 mm/s empfohlen für Qualität
- Prusa MK4: 200 mm/s möglich mit IS
- Ender 3 (Stock): 60–80 mm/s sinnvolles Maximum
- Ender 3 (Klipper-Mod): 150–200 mm/s erreichbar
#Slicer-Einstellungen für Speed-Printing
- Außenwände langsamer: Außenwände auf 50–60% der Infill-Geschwindigkeit setzen
- Erste Schicht immer langsam: 20–30 mm/s unabhängig von anderen Einstellungen
- Acceleration: In Klipper separat für Außenwände/Infill/Travel einstellen
- Jerk/Junction Deviation: Beeinflusst Eckengeschwindigkeit — nicht zu hoch
#Qualitäts-Checks beim Speed-Printing
- Ghosting/Ringing: Ecken zeigen Wellen → Input Shaping neu kalibrieren
- Unterextrusion: Hotend-Temperatur erhöhen, Geschwindigkeit reduzieren
- Vibrations-Artefakte: Rahmen und Riemen prüfen
Input Shaping kalibrieren | Pressure Advance | Druckzeit vs. Qualität