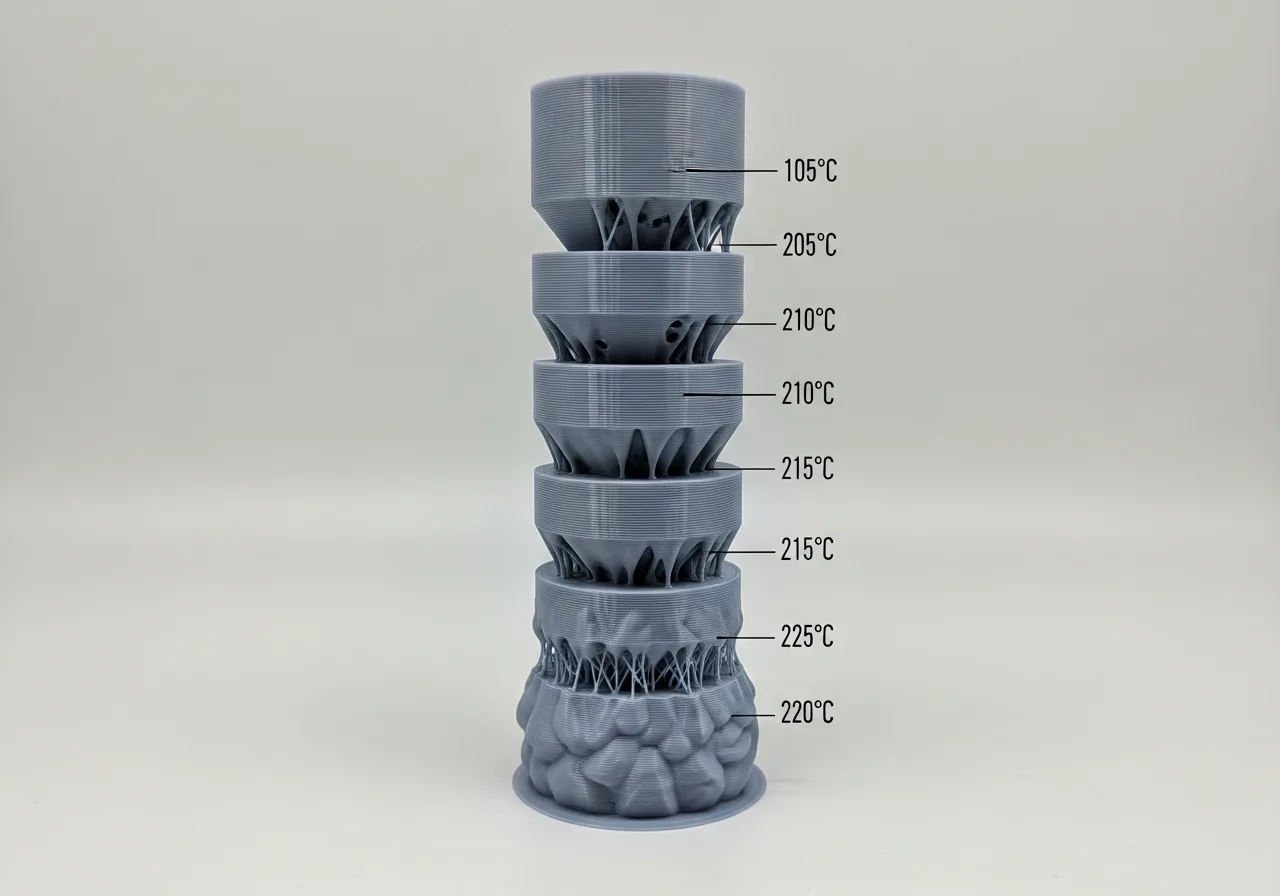
#Was ist ein Temperaturturm?
Ein Temperaturturm ist ein einzelnes Testobjekt, das in mehreren Stufen gedruckt wird. Bei jeder Stufe senkt der Drucker die Temperatur automatisch — so kannst du alle relevanten Temperaturen in einem einzigen Druck vergleichen.
- Typisch: 8–10 Etagen, je 5–10 °C Unterschied
- Startet meist bei 230 °C, endet bei 180 °C (PLA)
- Jede Etage testet gleichzeitig: Bridging, Überhänge, Details, Stringlng
- Ergebnis: Die beste Temperatur für dein Filament aus deinem Drucker
#Schritt 1: Turm-Modell holen
- OrcaSlicer: Calibration → Temperature Tower — direkt eingebaut, keine Datei nötig
- Bambu Studio: Calibration → Filament Calibration → Temperature
- PrusaSlicer / Cura: Modell von Printables herunterladen (z.B. „Smart Temperature Tower")
#Schritt 2: Temperatur-Skript einstellen
Bei OrcaSlicer/Bambu Studio passiert das automatisch. Für PrusaSlicer und Cura muss ein G-Code-Skript die Temperatur pro Layer wechseln.
##PrusaSlicer — Custom G-Code
Unter Filament Settings → Custom G-Code → Layer Change G-Code eintragen:
{if layerz < 2}M104 S230{endif} {if layerz >= 2 and layerz < 6}M104 S225{endif} {if layerz >= 6 and layerz < 10}M104 S220{endif} {if layerz >= 10 and layerz < 14}M104 S215{endif} {if layerz >= 14 and layerz < 18}M104 S210{endif} {if layerz >= 18 and layerz < 22}M104 S205{endif} {if layerz >= 22 and layerz < 26}M104 S200{endif} {if layerz >= 26}M104 S195{endif}
Werte anpassen: Höhenwerte (2, 6, 10…) abhängig vom Turmmodell — die Z-Höhe je Etage steht im Modell-Download.
#Schritt 3: Turm auswerten
Nach dem Druck jede Etage systematisch bewerten:
| Kriterium | Zu kalt | Zu heiß | Optimal |
|---|---|---|---|
| Layer-Haftung | Schichten lösen sich | Gut | Schichten fest verbunden |
| Stringing | Wenig bis kein Stringing | Viele Fäden | Minimal, kaum sichtbar |
| Oberfläche | Matt, rau, Poren sichtbar | Glänzend, verschmiert | Gleichmäßig seidig glatt |
| Bridging | Sehr gutes Bridging | Stark durchhängend | Leicht durchhängend — ok |
| Überhänge | Scharf, kaum Curl | Wellen, Curl, Ausfransungen | Sauber bis ~50° |
#Richtwerte nach Material
| Material | Starttemperatur | Testbereich | Typisch optimal |
|---|---|---|---|
| PLA | 230 °C | 185 – 230 °C | 205 – 215 °C |
| PETG | 250 °C | 220 – 250 °C | 230 – 245 °C |
| ABS / ASA | 260 °C | 230 – 260 °C | 240 – 255 °C |
| TPU | 240 °C | 210 – 240 °C | 220 – 235 °C |
#Häufige Fehler
- Turm dreht sich: Kühlung zu hoch → Turm „druckt sich selbst zu schnell ab", untere Layer noch warm. Lüfter auf 80 % für ersten Etagen reduzieren
- Keine sichtbare Verbesserung zwischen Etagen: Temperaturschritte zu klein (2–3 °C). Nutze 5–10 °C Schritte
- Erste Etage hält nicht: Bett-Temperatur prüfen, nicht Düse
- Ergebnis schwankt je nach Filament-Farbe: Normal — Pigmente beeinflussen Viskosität. Jede Farbe separat testen
Workflow: Temperaturturm immer vor Flow-Rate und Retraction kalibrieren. Alle anderen Parameter hängen von der richtigen Temperatur ab — falsche Temperatur macht jeden anderen Kalibrierversuch unzuverlässig.