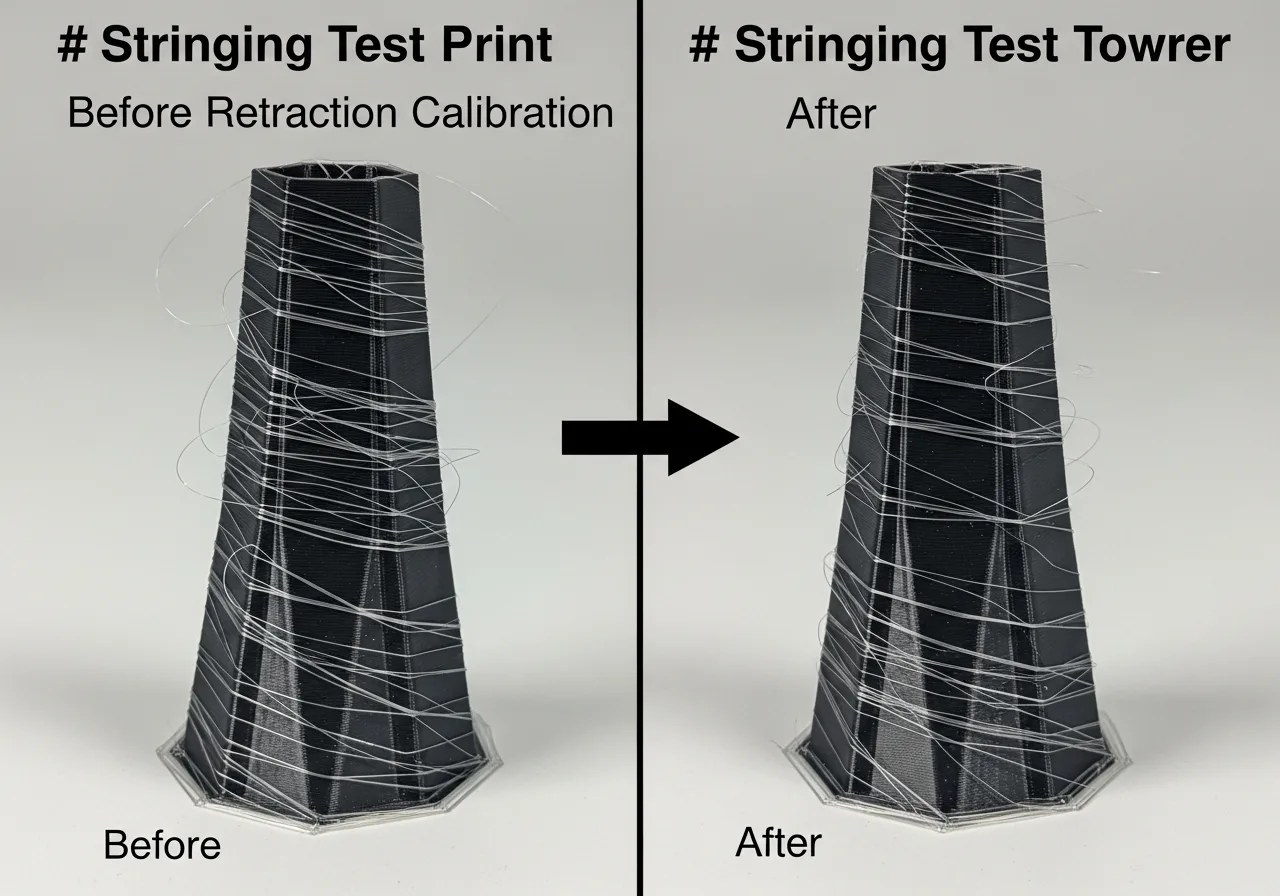
#Direct Drive vs. Bowden — was ist der Unterschied?
| Eigenschaft | Direct Drive | Bowden |
|---|---|---|
| Retraction-Distanz | 0.5 – 2.0 mm | 4.0 – 8.0 mm |
| Retraction-Speed | 25 – 45 mm/s | 40 – 60 mm/s |
| Flexible Filamente (TPU) | ✓ Empfohlen | ✗ Sehr schwierig |
| Stringing-Anfälligkeit | Niedrig | Höher |
| Druckgeschwindigkeit | Etwas langsamer (Masse) | Schneller |
| Beispiel-Drucker | Bambu X1C, Prusa MK4, Voron | Ender 3, CR-10 |
#Retraction-Test: Schritt für Schritt
##1. Temperatur-Testturm zuerst
Bevor du die Retraction anpasst: stelle sicher, dass die Drucktemperatur stimmt. Zu hohe Temperaturen verursachen Stringing, egal wie gut die Retraction ist.
- Drucke einen Temperatur-Turm (120 mm hoch, je 10 mm pro Temperaturstufe)
- PLA: starte bei 225 °C, gehe in 5-°C-Schritten auf 195 °C runter
- Wähle die niedrigste Temperatur, bei der die Layer noch gut haften
- Niedrigere Temp = weniger Stringing durch dünneres Schmelzgut
##2. Retraction-Test drucken
Nutze einen Retraction-Test mit mehreren Türmen (z.B. von Printables: "Retraction Test Calibration"). Die meisten Slicer haben eingebaute Retraction-Kalibrierung:
- OrcaSlicer / Bambu Studio: Calibration → Retraction
- Cura: Marketplace Plugin "Calibration Shapes"
- PrusaSlicer: Print Settings → Travel → Retraction
##3. Startwerte je nach System
| System | Distanz Start | Speed Start | Schritt |
|---|---|---|---|
| Direct Drive (allg.) | 1.0 mm | 35 mm/s | ±0.2 mm |
| Bambu Lab (X1C, P1) | 0.8 mm | 30 mm/s | ±0.1 mm |
| Prusa MK3/MK4 | 0.6 mm | 35 mm/s | ±0.2 mm |
| Bowden (Ender 3) | 5.0 mm | 45 mm/s | ±0.5 mm |
| Klipper (direkt) | 0.4 – 0.8 mm | 40 mm/s | ±0.1 mm |
#Diagnose: Was sehe ich und was bedeutet es?
Symptom
Stringing (Fäden)
Retraction zu kurz ODER Temperatur zu hoch ODER Travel-Speed zu langsam
Symptom
Blobs / Zacken
Retraction zu lang ODER zu schnell → Extra-Extrusion beim Start
Symptom
Unterextrusion
Retraction zieht Filament zu weit zurück → Lücken nach Travel
Symptom
Verstopfung (Clog)
Zu viele schnelle Retractions → Filament schleift sich im Hotend ab
#Advanced: Wipe & Z-Hop
- Wipe while Retracting — Düse fährt beim Zurückziehen über vorherigen Pfad: reduziert Blobs, empfohlen für alle Drucker
- Z-Hop — Düse hebt sich während Travel: verhindert Kratzer, ABER verlangsamt Druck deutlich (nur bei komplizierten Modellen nutzen)
- Combing Mode (Cura / OrcaSlicer) — Travel nur innerhalb des Modells: vermeidet sichtbare Fäden auf Außenseiten ohne Z-Hop
- Travel Speed erhöhen — schnellere Reisen = weniger Zeit für Fäden zu bilden (150–200 mm/s ideal)