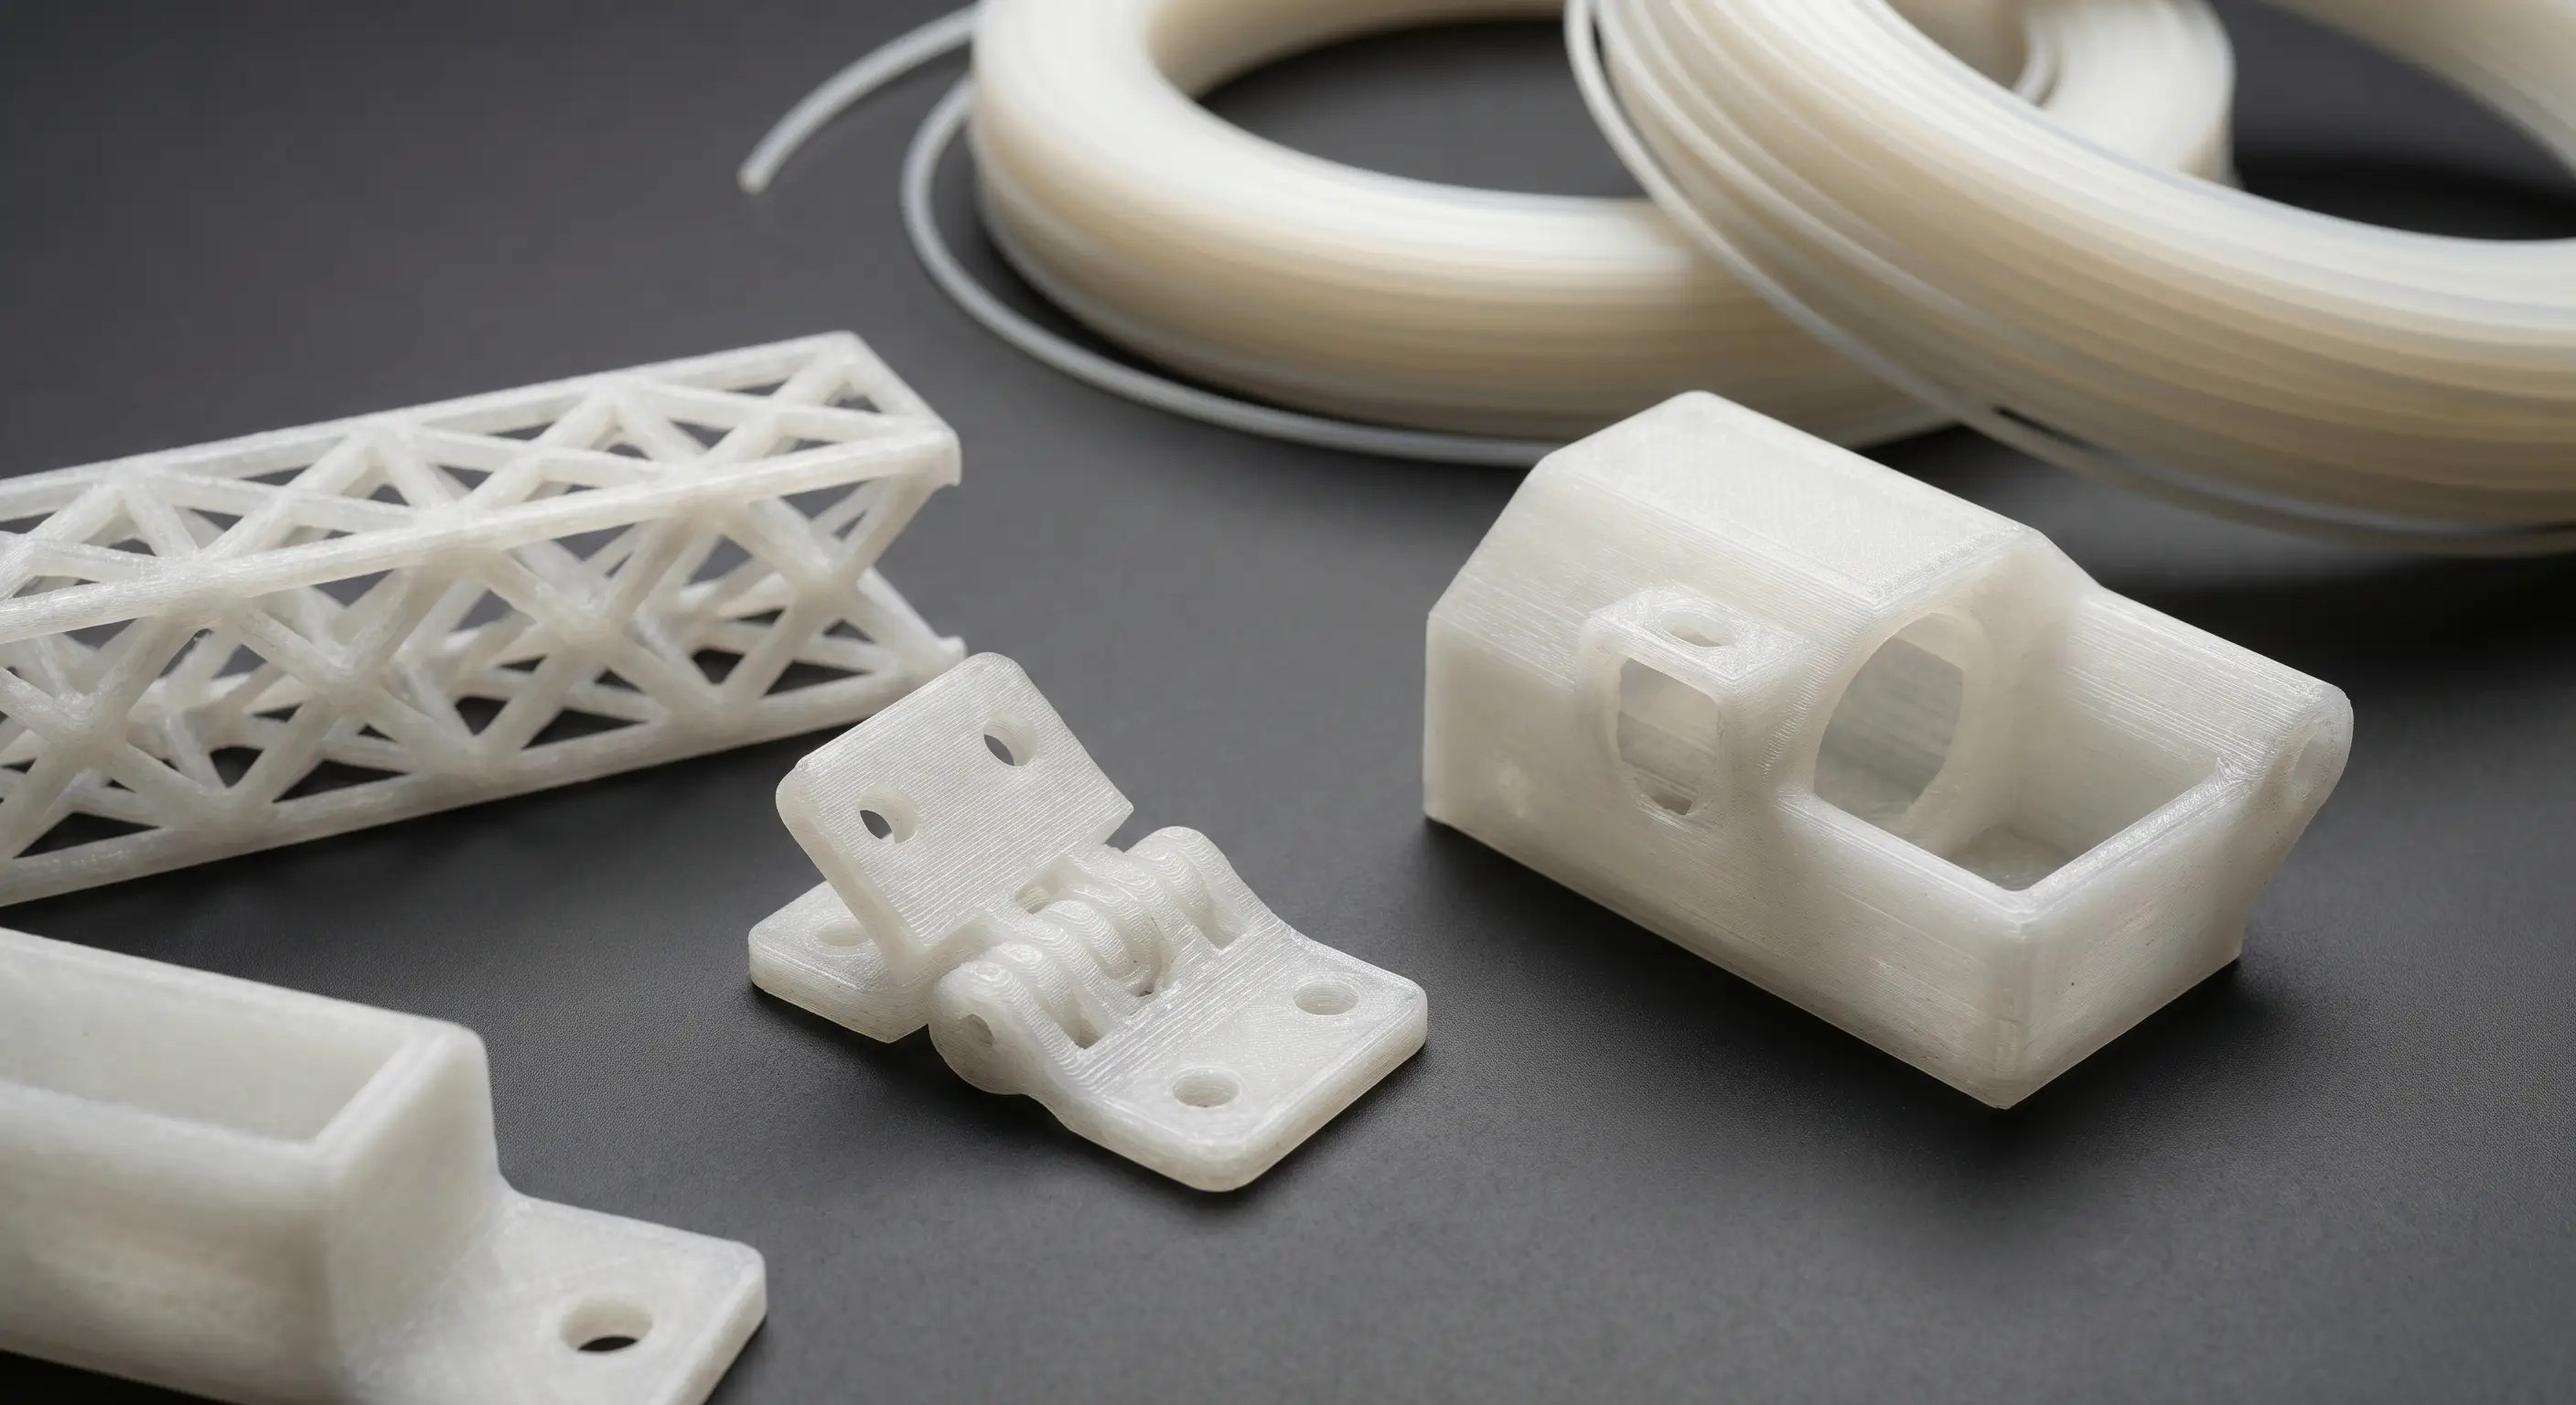
#Warum PP besonders ist
| Eigenschaft | PP | PLA | PETG |
|---|---|---|---|
| Chemikalienresistenz | Sehr hoch | Gering | Mittel |
| Lebensmittelkontakt | Ja (FDA-konform) | Bedingt | Nein |
| Gewicht (Dichte) | Sehr leicht (0,9 g/cm³) | 1,24 | 1,27 |
| Flexibilität | Hoch (Scharnier-Effekt) | Spröde | Mittel |
| Wärmebeständigkeit | 100–110°C | ~60°C | ~80°C |
| Druckbarkeit | Schwierig | Sehr einfach | Mittel |
#Das größte Problem: Haftung
PP haftet auf fast nichts. Keine Brim-Kleber, kein Haarspray, kein PEI-Sheet. Was wirklich funktioniert:
- PP-Folie als Druckbett: PP haftet auf PP — Ikea-Polypropylenbeutel auf Glasplatte kleben
- Spezielles PP-Sheet: Viele Hersteller bieten dedizierte PP-Druckplatten an
- Klebeband (PP-basiert): Malerkrepp-Tape der Marke Tesa (PP-Basis) funktioniert oft
- Bett-Temperatur: 80–100°C für bessere Haftung
#Druckeinstellungen
- Düse: 220–240°C
- Bett: 85–100°C
- Kühlung: 0–30% (wenig Kühlung)
- Druckgeschwindigkeit: 30–50 mm/s
- Brim: Immer — mind. 10mm Brim für gute Haftung
- Erste Schicht Flow: 110–120%
- Enclosure: Empfohlen — reduziert Warping erheblich
#Living Hinges — der PP-Superpower
PP kann dünne Scharniere bilden, die Millionen von Öffnungen ohne Bruch aushalten. Das nennt sich "Living Hinge". Durch den kristallinen Aufbau von PP orientieren sich die Polymerketten beim Biegen und werden stärker statt schwächer. Für Living Hinges: 0,4–0,6mm Wandstärke an der Scharnier-Stelle, senkrecht zur Biegeachse drucken.
#Typische Anwendungen
- Lebensmittelbehälter: PP ist lebensmittelecht und spülmaschinenfest
- Laborteile: Chemikalienresistent gegen Säuren, Laugen, Lösungsmittel
- Scharniere und Clips: Living-Hinge-Designs die nicht brechen
- Leichte Komponenten: Leichtestes gängiges technisches Filament
- Outdoor-Teile: UV-resistenter als PLA
#Nachbearbeitung
PP lässt sich kaum kleben — Sekundenkleber hält nicht. Für Verbindungen: Ultraschallschweißen, Heißluft-Schweißen oder mechanische Verbindungen. PP lässt sich gut schleifen und schneiden.
#Häufige Fehler
- Druckteil löst sich ab: PP-Druckbett verwenden, Bett-Temperatur erhöhen
- Warping bei größeren Teilen: Enclosure notwendig, Brim auf 15mm vergrößern
- Schlechte Schichtverbindung: Temperatur erhöhen +10°C, Kühlung reduzieren